


HAIFEI el ga sviłupà sta machina da saldadura a fili ultrasoniche pa unir do condutori de rame stagnà sensa saldadura o metało de riempimento.
El progeto el unise un proceso de saldadura ultrasonica controłà, strumenti de poxisionamento de condutori- e ricete de saldadura memorixàe. El xe stà progetà pa sbasàr l’input de całor masa grando, el legame inconpleto del condutór, ła rigidità deła giuntura e i danni a l’ixołamento vissin a l’area saldà.
Parla de l’aplicasion del fiło stagnà
L’equipagiamento doparà in sto progeto
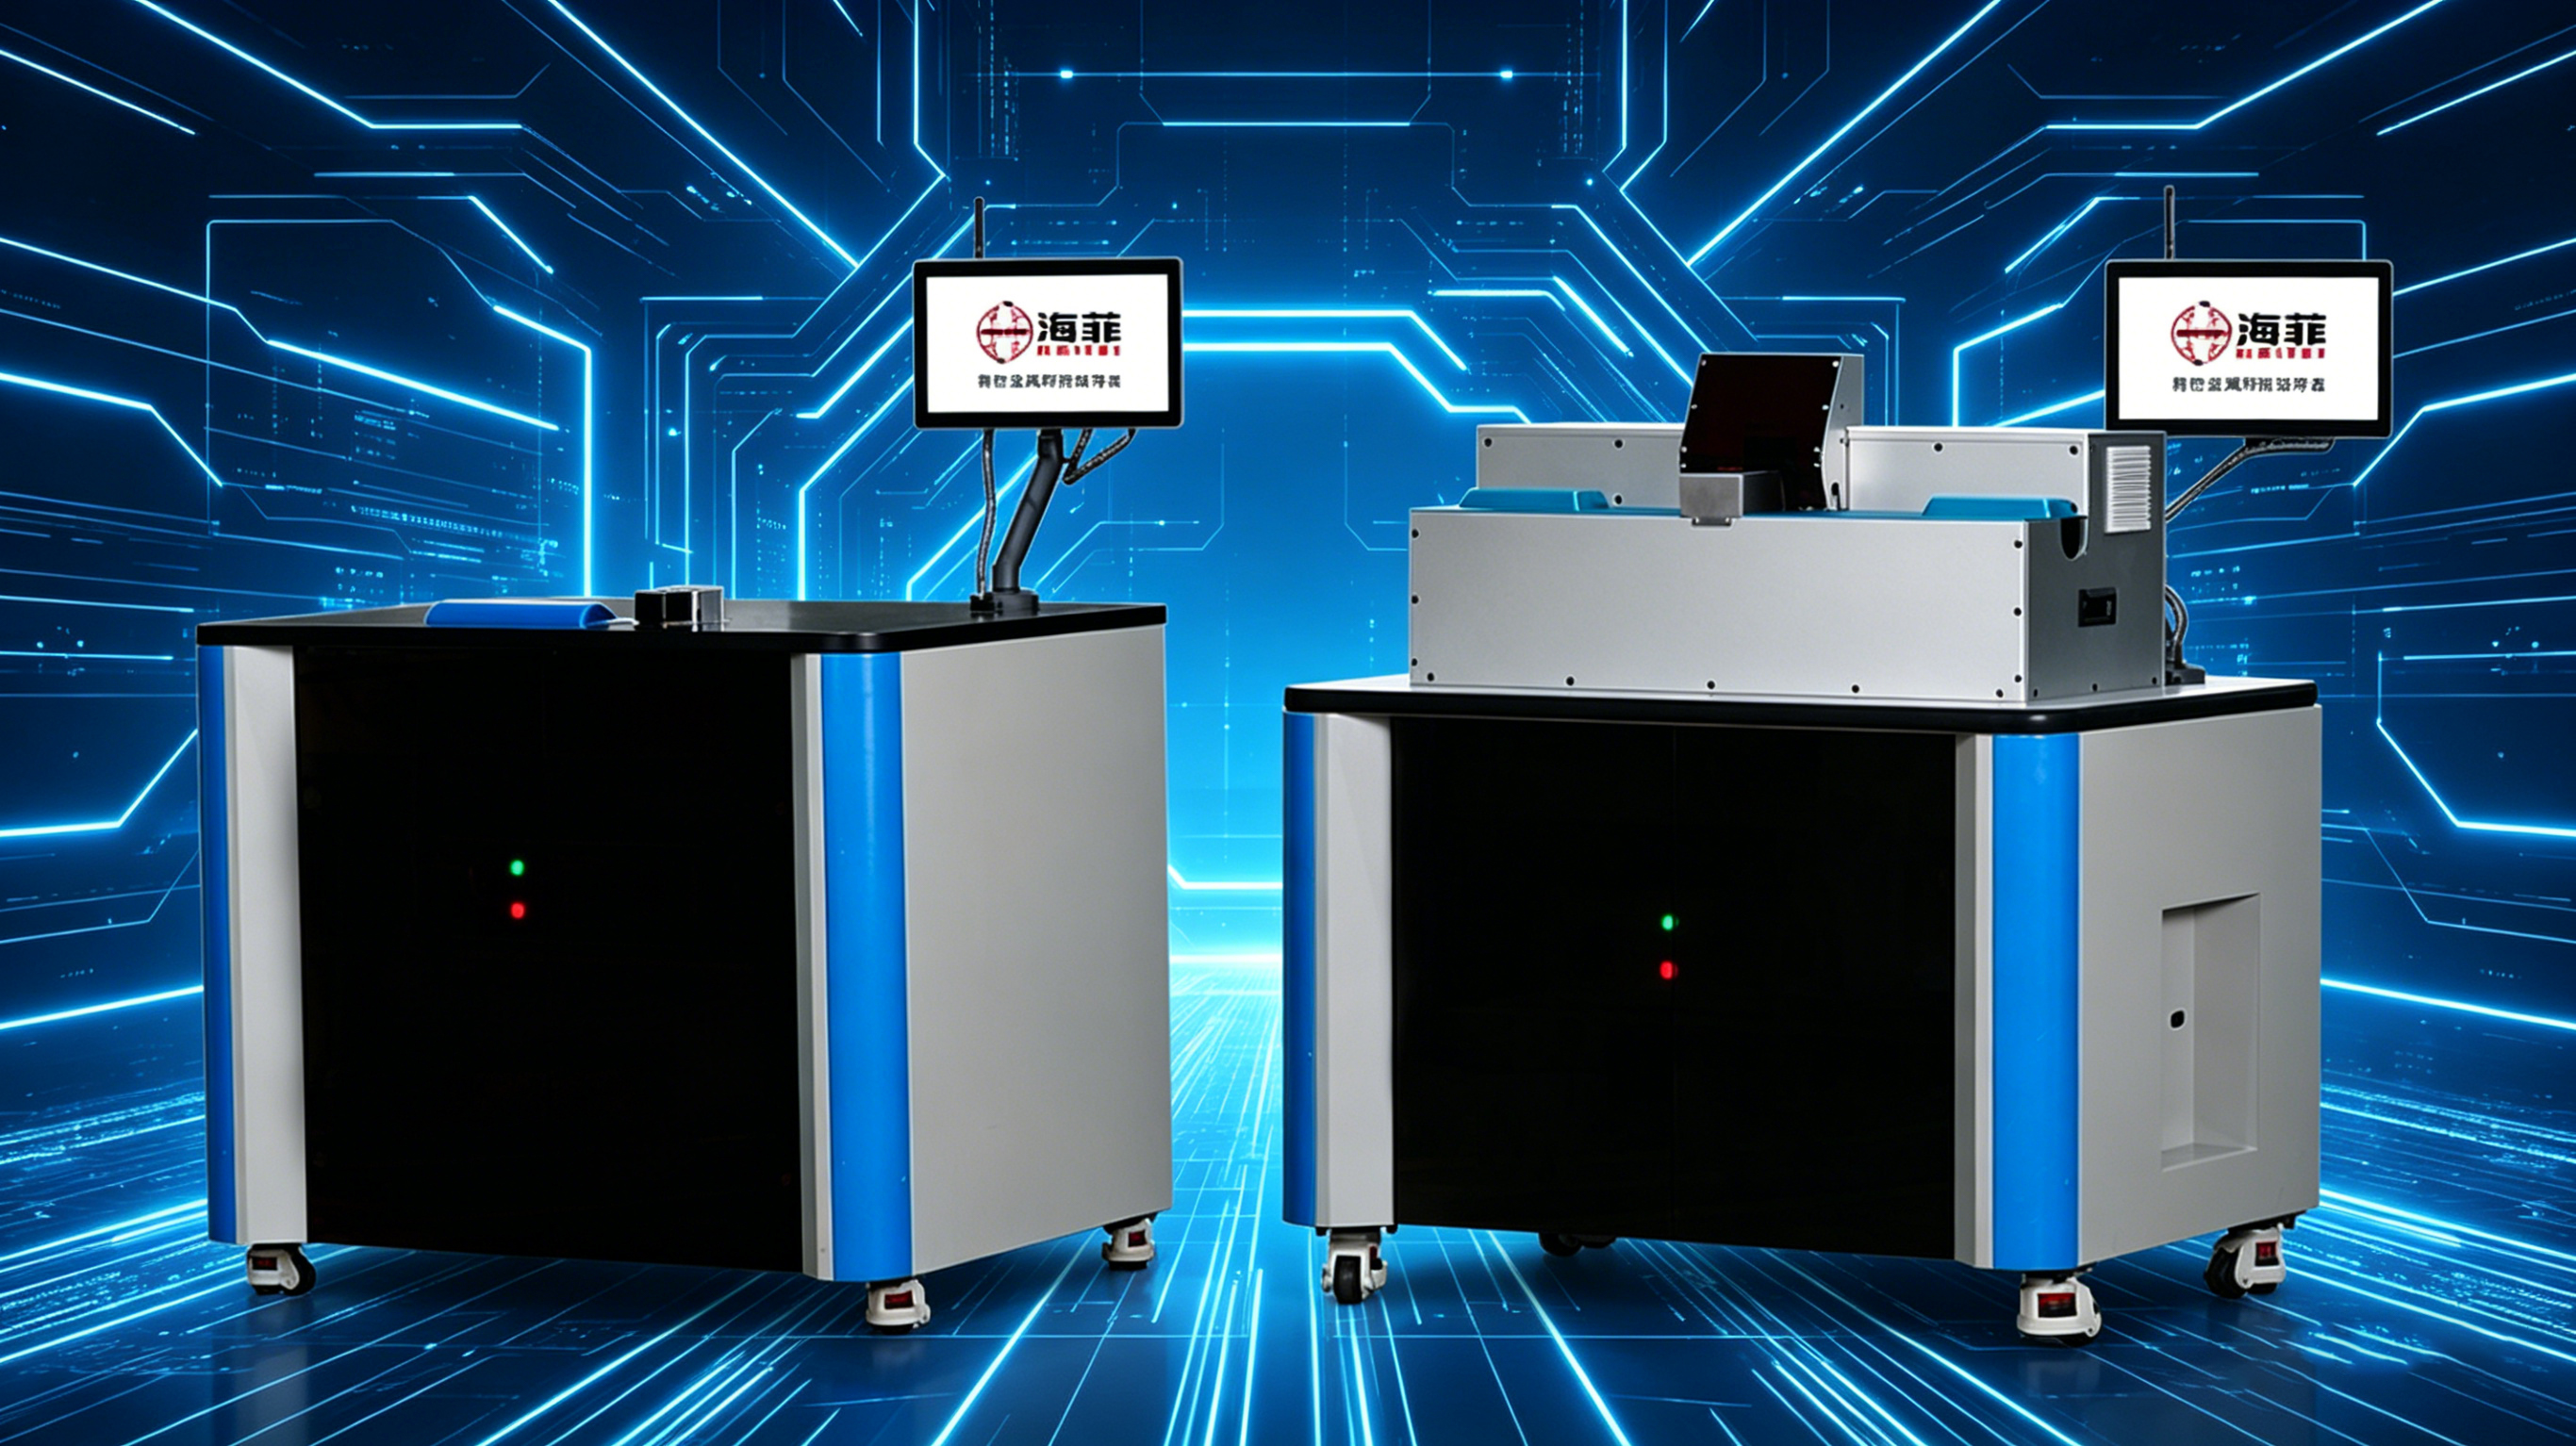
L’equipagiamento sviłupà pa sta aplicasion xe na machina de saldadura a fili ultrasonici.
Ła saldadura metałica a ultrasoni ła aplica vibrasion mecanica a alta-frecuénsa fin che i condutori i xe tegnùi soto na presion de serajo controłada. L’interfacia tra i fili ła vien netà e consolidà co asion mecanica, creando na conesion a stato sołido soto ła tenperadura de fusion del condutor.
Sicome el proceso no el dipende dała fusion deła saldadura, el pol sbasàr ła zona colpia dal całor- asocià a serti metodi de union convensionałi. Tutavia, el conportamento del revestimento de stagno, dei fili de rame e de l’ixołamento el ga da esar confermà co ła spesifegasion del fiło del cliente.
| Voce del progetto | Informasión del caxo |
| Pezzo da lavoro | Due fili de rame stagnato |
| Proceso de saldadura | Saldadura metałica a ultrasoni |
| Atresatura prinsipałe | Macchina da saldadura a fili a ultrasoni |
| Utensili | Posisionamento de condutor e strumenti de seradura |
| Obietivi primari | Input de całor pì baso, giunto conpato e conesion ełètrica stabiłe |
| Compatibiłità del prodoto | Diverse dimension de fiłi conpatìbiłi co strumenti e risete verifegàe |
| Metodo de validasion | Canpion de saldadura e prove de produsion continua |
Sfondo del cliente
El cliente el produxe fili de rame in scatola, fili de conesion ełètrega e fili de piombo pa i prodoti ełètrici domestici e i equipagi de controło industriałe.
I so prodoti i ga bisogno sia de continuità ełètrica che de flesibiłità mecanica. Ła conesion saldada ła ga da tegner insieme i fili del condutor sensa crear un giunto masa rìgido o danegiar l’ixołamento vissin ała posision de saldadura.
El cliente el se ga avisinà a HAIFEI parché el proceso de union precedente no’l podeva tegner in equilibrio el controło del całor, ła consolidasion del condutore e ła ripetibiłità deła produsion.
Problemi col proceso de union precedente
El całor el jera drìo influensar el revestimento de stagno e i fiłi de rame
Un proceso co masa całor łocałixà el pol danegiar o spostare el revestimento de stagno, esporre el rame soto e aumentar el ris-cio de osidasion o descołorasion.
El całor alto el pol anca indebołir i fiłi de rame o crear na sesion indurida intorno ała conesion. Questo el sbasa ła flesibiłità che se speta da un cablaggio e el pol influensar ła prestasion durante ła piegadura o l’asenblagio.
01
I do condutori no i jera senpre consolidài del tuto
Un cablaggio de fiło in stagna el xe fato de pì fiłi pitosto che de un singoło condutor sołido. Se l’energia, ła presion o el posisionamento i xe instabiłi, ghe pol restar buxi drénto ła giuntura.
Na consolidasion inconpleta ła pol produxer giunti debołi, contati ełètrici instabiłi o saldature aparenti che no łe rispeta łe prestasión mecaniche richieste.
02
L’aspeto dełe articolasion ła jera difìsie da controłar
L’osidasion, l’innegrimento e i residui del proceso i jera problemi pa el cliente. Ste condisión łe ga influensà l’aspeto e łe podeva rendare pi difìsie capìr se ła conesion ła fuse stà fata coretamente.
03
L’ixołamento vissin el podaria esar danegià
Ła posision deła saldadura ła xe speso visina a l’ixołamento del fiło. Na zona larga o no controłada colpia dal całor ła pol ammorbidir, deformar o brusar l’ixołamento.
Ła longhesa del spogliamento, ła posision del condutore e ła distansa tra ła saldadura e l’ixołamento łe ga dovesto esar consideràe come parte del proceso de saldatura.
04
I registri del canbiamento del prodoto e dei procèsi i jera limitài
El cliente el ga prodoto pì de na spesifegasion del fiło. Regołar manualmente l’atresatura pa ogni modèo el ga aumentà el tenpo de configurasion e el ga fato deventar difìsie ła riprodusión dei parametri aprovài prima.
El novo sistema el gaveva bisogno de na regołasion controłà dei parametri, de ricete de saldatura memorixà e dati de produsion che podeva esar controlài quando che ghe jera bisogno.
05
Cossa ghe serviva al cliente?
El cliente el ga definìo diversi recuisiti pratici pa el progeto:
- Unire do fiłi de rame stagnà co un proceso a baso-całor a stato sołido-
- Sbasàr i danni al fiło de rame e l’indurimento eccessivo dełe articolasion
- Prodùxar na conesion conpata co manco buxi interni
- Mantegner na prestasion mecanica e ełètrica stabiłe
- Limitare l'ossidazione, l'innegrimento e i residui visibili
- Protege l’ixołamento vissin a l’area de saldadura
- Sostegnìr dimension de fiłi conpatìbiłi co canbiamenti de strumenti e ricete
- Conserva łe inpostasion de saldadura pa ła produsion ripetùa
- Fornir na base pa ła produsion e ła trasabiłità deła quałità
I materiałi del fiło del cliente, łe sesion trasversałi e ła dispoxision dei giunti i xe stai vałutài prima de sełesionar ła configurasion finałe deła machina.
Sołusion de saldadura ultrasonica de HAIFEI
Campione de saldadura con i fili stagnati del cliente
HAIFEI ga fato prove de saldadura doparando canpioni de fiłi stagnài fornìi pa el progeto.
Xe stà confrontà diverse inpostasion de saldatura pa capìr come l’anpiesa ultrasonica, l’energia de saldatura, ła presion e el tenpo de saldadura i ga influensà ła consolidasion del condutore, ła condision del fiło e l’aspeto deła giuntura.
Sta faxe de prova ła jera necesaria parché i fili stagnai co diverse sesion trasversałi de condutori, struture de filamento e condisión de rivestimento no i dopara par forsa ła stesa finestra de proceso.
Union ultrasonica a stato sołido-
El proceso de saldadura ultrasonica sełesionà el unise i condutori co vibrasion e presion mecaniche invese de saldadura de fusion tra i fili.
Questo el juta a limitar l’input de całor in masa e el sbasa el ris-cio de un gran dano termico asocià ai procesi baxài suła fusion. Ła conesion finìa ła pol tegner pì flesibiłità orixinałe del condutor co el progeto e i parametri deła giunta i xe corispondenti.
Ła vibrasion ultrasonica ła pol oncora disturbar o spostar parte del revestimento de stagno a l’interfacia de saldatura. Par sta raxón, ła condision del revestimento, el rame esposto, i recuisiti de corosión e łe prestasión ełètreghe łe ga da esar ispesionàe durante ła validasion del canpion.
Strumenti dedicài pa ła posisionamento de do-fili
Un inpianto de saldadura el xe stà progetà intorno ai do cablaggi de fiłi stagnà.
I strumenti i juta:
- Meti i condutori in modo costante
- Controla ła sovrapoxision o l’area de ła giuntura
- Evitare che i singołi fiłi i se spande
- Sostegnìr i condutori durante el serajo
- Mantegnìr ła distansa richiesta da l’ixołamento
- Mijora ła ripetibiłità tra i cicli de saldatura
I strumenti canbiàbiłi i pol esar vałutài quando che ga da esar prodoti diverse dimension de fili conpatìbiłi suła stesa machina.
Ricete de saldadura controłada
Łe inpostasion de saldatura aprovàe łe pol esar memorixàe come risete de prodoti. I operadori i pol sełesionar ła riseta durante el canbiamento del prodoto invese de ricostruir ła configurasion del proceso conpleto manualmente.
A seconda deła configurasion finałe, i ełementi registrài i pol conpréndar:
- Nùmaro de prodoto o riseta
- Tempo o energia de saldadura
- Anpiesa ultrasonica
- Presion de serradura o de saldadura
- Conto de saldature
- Informasion su l’alarme
- Risultato de produsion
Łe funsión de registrasion e comunicasion disponibiłi łe ga da esar confermàe durante ła spesifegasion del progeto.
Cossa xe stà controlà prima deła consegna?
L’equipagiamento el xe stà sogeto a test pre-ła consegna e a prove de produsion continue doparando tochi rapresentativi.
El caxo el conferma che ła stabiłità deła produsion ła xe stà vałutà, ma no el publica risultati del ciclo numerico-tempo, de ła forsa de tirada-o de ła resistensa ełetrica-. Sti vałori i ga da esar definìi inte ła spesifegasion de asetasion del cliente.
I controłi racomandài pa na saldadura ultrasonica de un fiło stagnà i xe:
| Ogeto de ispesion | Fine |
| Ispesion vixuałe | Controla ła fuga, łe crepe, i danni deła superfisie e ła decołorasion |
| Łarghesa e spessor deła saldadura | Conferma ła coerensa dimensionałe |
| Prova de forsa de tirare- | El vałuta ła resistensa mecanica del s-ciopo |
| Rexistensa ełètrega | Controla ła prestasion ełetrica del cołegamento |
| Ispesion de sesion trasversałe- | El esamina ła consolidasion interna del fiło e i vodi che resta |
| Prova de piega o de flesion | El vałuta ła flesibiłità vissin a l’area saldada quando che ghe xe bisogno |
| Ispesion de l’ixołamento | Controla se ghe xe danni da całor, presion o atresi |
| Prova del ciclo ripetùo- | Conferma ła stabiłità del proceso so ła produsion continua |
El metodo de prova, ła frecuénsa de canpionamento e i limiti de asetasion i ga da esar concordài prima de l’acetasion finałe de l’equipagiamento.
FAQ
D: Cossa xe ła saldadura ultrasonica de fiłi stagnài?
R: Ła saldadura ultrasonica de fiłi de stagna ła xe un proceso a stato sołido che el dopara vibrasion e presion mecaniche a alta frecuénsa pa métar insieme condutori de rame stagna. Nol ga bisogno de saldadura o metało de riempimento.
D: Ła saldadura ultrasonica ła desfa el revestimento de stagno?
R: El proceso el funsiona soto ła tenperadura de fusion del condutor, ma ła vibrasion ultrasonica ła pol disturbar o spostare el revestimento de stagno a l’interfacia deła giuntura. Łe condisión del revestimento e łe prestasión ełètriche łe ga da esar verifegàe doparando canpioni reałi dei clienti.
D: Xe necesaria ła saldadura pa ła conesion?
R: No. Ła saldadura a fiłi a ultrasoni ła forma ła giuntura diretamente tra i condutori sensa saldadura, lega de brasadura o altro metało de riempimento.
D: Se pol saldare insieme do fili de dimension difarenti?
R: Potenzialmente, sì. Ła fattibiłità ła dipende dała difarensa de sesion trasversałe, dała strutura del fiło, dała dispoxision deła giuntura e dała strumentasión disponibiłe. Prima che ła combinasion ła posa esar aprovà ła xe necesaria ła saldadura del canpion.
D: Ła stesa machina ła pol saldare diverse carateristiche de fiłi?
R: Na machina ła pol suportar diverse spesifegasión de fiłi conpatìbiłi co strumenti canbiàbiłi e ricete memorixàe. El intervało de dimension totałe el ga da restar drénto ła capasità del sistema de saldadura e del sonotrodo.
D: Sta machina ła pol saldare un fiło in scatola a un terminal?
R: Sto caxo el se consentra suła union de do cablaggi de fiłi stagnai. Ła saldadura dal fiło - a - ła pol anca esar posibiłe, ma ła ga bisogno de na revision separada del materiałe del terminałe, del revestimento, del spesor, de l’aceso deła giuntura e dei recuisiti deła resistensa.