


HAIFEI el ga sviłupà sto quamachina de saldadura automatica a contato argentoper produttori di relè, contattori, interruttori elettrici e altri componenti elettrici a bassa -tension.
El sistema unise alimentasion automatica, posisionamento, saldadura puntuałe de resistensa, formasion e descargamento. Atresi dedicài e parametri de saldatura controłai i juta a risolvare el spostamento de contato, ła legadura inconpleta, i danni deła superfisie e ła produsion incoerente.
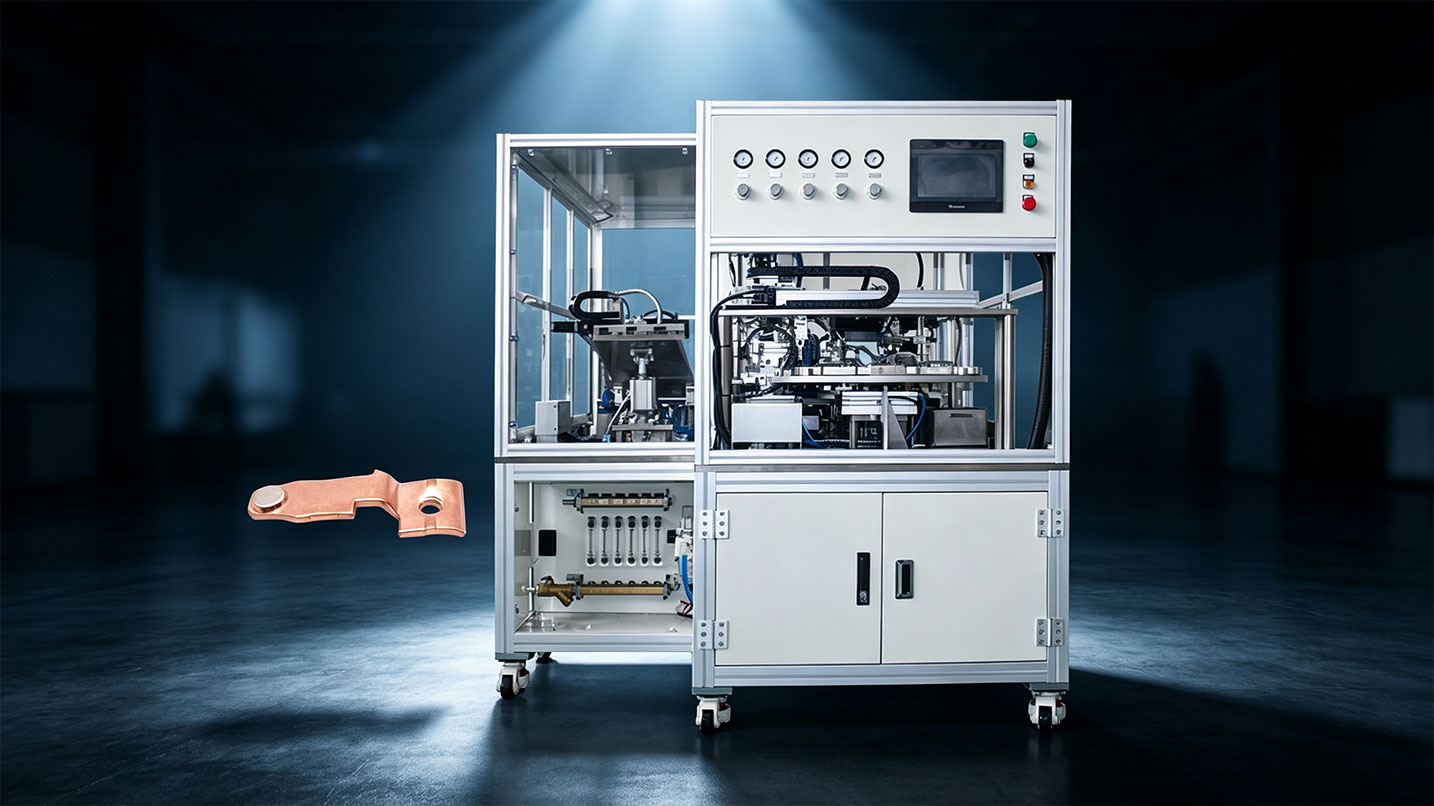
Cossa fa sta saldadora a contato in arzento?
Ła machina ła poxisiona e ła salda in modo automatico i contati -łega d'arzento al portatore o al conponente de contato spesifegà. El xe progetà pa picołi contati ełètrici che i xe difisiłi da alinear in modo costante a man.
El sistema sviłupà pa sto progeto el jera:
- Alimentasion automatica dei conponenti
- Orientasion de contato e posisionamento
- Saldatura a punto de resistensa
- Post-formasion de saldadura
- Scaricamento automatico
- Conservasion dełe ricete de saldadura
- Rejistrasion dei parametri del proceso
Ła configurasion reałe ła ga da esar regołada in baxe a ła lega d’arzento, łe dimension de contato, el materiałe portatore, el progeto deła giuntura e ła vełocità de produsion richiesta.
Manda el vostro disegno de contato in argento
Panoramica del progeto
| Voce del progetto | Informasión del caxo |
| Atressadura | Machina da saldadura automatica a contato argento |
| Metodo de saldadura | Saldatura puntuałe a resistensa controłada |
| Industria del cliente | Fabricasion de conponenti ełètrici a basa tension |
| Prodoti tipici | Contatti in argento, contatti in argento composto e assemblagi de contatti interruttori |
| Fine łe domande | Contatori, relè, interutori industriałi e dispoxitivi de comutasion rełativi |
| Problema prinsipałe | Posisionamento instabiłe e coerensa deła saldadura |
| Sporto de l'automasion | Alimentazione, posizionamento, saldatura, formazione e scarico |
| Sviłupo del proceso | Campione de saldadura con specifiche de contatto diverse |
| Cambio | Ricete memorixàe pa modèi de contato conpatìbiłi |
No ghe xe corente de saldatura fissa, forsa de eletrodo o ciclo de produsion in sta pagina parché sti vałori i depende dal contato e deła strutura del portatore del cliente.
Sfondo del cliente
El cliente el produxe contati in arzento, contati in arzento conposti e asenblaji de comutasion ełètriche pa contatori, relè e interutori de controło industriałe.
I contatti in arzento i xe picołi conponenti che porta corente. Ła so posision, ła so condision de łigamento e ła so superfisie de contato łe pol influensar come che l’asenblagio ełètrico finìo el fa e el rompe el circuito. El proceso esistente del cliente el se basava tanto suła posisionamento manuałe e sułe atresature de base de saldatura a punto, rendendo ła coerensa deła produsion dipendente da l’esperiensa de l’operator.
El progeto el ga domandà pì che soło sostituir ła fonte de enerxia deła saldatura. L’alimentasion, l’orientamento, el posisionamento, ła saldadura e ła manipolasion i ga da esar considerài come un proceso de produsion.
Problemi col proceso de saldadura orixinałe
Ła posision del contato ła xe canbià durante el caricamento manuałe
I contatti i jera picołi, e el caricamento manuałe no el ga dato un riferimento de posisionamento uniforme. Questo el podaria causar un scostamento de contato, un spasio de adatamento iregołare o difarense tra i conponenti finìi.
01
El całor deła saldadura el jera difìsie da controłar
Na produsion de energia instabiłe ła podaria produxer un nero de ła superfisie, bruxar locałe, indentasion masa granda o dani ała superfisie de contato. El całor masa grando el podaria anca influensar ła condision del strato deła lega de argento.
02
Serti giunti no i jera conpletamente łigài
Na saldadura ła podaria parer acetabiłe da fora, mentre ła giuntura interna ła restava inconpleta. In servisio, un giunto incoerente el pol contribuir a na resistensa instabiłe al contato o al riscaldamento locałe.
03
Łe parte finìe łe canbia tra i operadori e i lotti
El cargamento manuałe, el posisionamento e ła saldadura i ga domandà diverse asion separae. Łe difarense neła esperiensa de l’operator łe ga influensà ła posision, l’aspeto e ła coerensa dei contati conpletài.
04
I dati deła saldadura no i pol esar traciài
El proceso precedente no el ga fornìo na gestion eficace dełe ricete o registri dei parametri. Co se catava na saldadura anormałe, jera difìsie vardar łe corispondenti condisión de produsion.
05
Cossa che el cliente el voéa?
El cliente el ga dito sinque recuisiti prinsipałi pa ła nova machinaria.
| 1 | el proceso de saldadura el gaveva bisogno de un input de całor controłà pa sbasàr ła bruxura, ła deformasion e i danni inutiłi deła superfisie. |
| 2 | l’energia de saldatura e ła presion dei eletrodi ghe xe bisogno pa restar stabiłi durante ła produsion ripetuta. El giunto el ga da esar consołidà ben secondo i recuisiti de asetasion ełetrica e mecanica del cliente. |
| 3 | ła machina ła gaveva bisogno de un mecanismo de posisionamento automatico co un riferimento de carico costante pa sbasàr el spostamento de contato e l’indatamento iregołare. |
| 4 | l’alimentasion, el posisionamento, ła saldadura, ła formasion e el scarico i ga da esar integrài in te na secuensa de produsion automatica pa sbasàr ła manipolasion manuałe. |
| 5 | el sistema de controło necesario pa tegnìr łe risete pa spesifegasión de contato conpatìbiłi e tegner i dati del proceso pa ła revision deła produsion. |
Ła sołusion de HAIFEI
HAIFEI el ga sviłupà un sistema de saldadura a resistensa automatica dedicà intorno ai conponenti de contato co l’arzento del cliente invese de adatàr un saldador puntuałe de scopo generałe sensa verifica del proceso.
Campione de saldadura prima de configurasion deła machina
El grupo de ingegneri el ga fato prove de saldadura doparando contati d’arzento e asenblaji de riveti d’arzento co diverse dimension, spesori e spesifeghe de lega.
Sti test i xe stai doparai pa vałutàr el całor richiesto, ła presion de saldatura, ła condision de contato de l’ełetrodo e ła dispoxision de l’infisso. El scopo el jera de stabiłir un proceso funsionałe prima de finir el progeto deła machina.
Atresature de saldadura a resistensa dedicà
Ła machina de saldadura automatica a contato in arzento sełesionà ła aplica el całor de resistensa locałixà al giunto. El ciclo de saldadura el xe controłà pa formar ła giuntura limitando l’espoxision al całor inutiłe intorno al contato.
Ła finestra de saldadura coreta ła dipende da:
- Composision deła lega de argento-
- Spesor e diametro del contato
- Materiałe portante e spesor
- Rivestimento de superfisie
- Area de ła giuntura
- Geometria dei eletrodi
- Prestasión ełètreghe e mecaniche richieste
I parametri stabiłii pa na spesifegasion de contato no i ga da esar copiài diretamente su n’altro materiałe o strutura deła giuntura sensa esar testài.
Aplicasion-Strumento de posisionamento specifico
HAIFEI ga progetà strumenti dedicài al contato del cliente e ała geometria del portatore.
L’infiso el stabiłise un riferimento de carga ripetibiłe, el tien łe parte in posision e el controła ła condision de montajo prima deła saldadura. Questo el sbasa l’influensa de l’ałineamento manuałe e el juta a tegner el contato inte ła posision spesifegada durante el ciclo de saldadura.
Secuensa de produsion automatica integrà
Ła machina ła porta diverse operasion in te na secuensa controłada:
Alimentasion dei conponenti → orientamento → posisionamento → saldadura → formasion → scarico
Ła rilevasión de parte e i interblochi de procèsi i pol esar configurài secondo el progeto. El so scopo xe de evitare che el ciclo de saldadura el scominsia co un conponente el xe mancante o el xe posisionà in modo sbalià.
Gestion dełe ricete e dei procesi
I modèi de contato conpatìbiłi i pol doparar ricete de proceso memorixàe dopo che ogni spesifegasion ła xe stà testà e aprovà.
Ła gestion dełe risete ła sbasa ła insersion manuałe ripetue de parametri durante el canbiamento. A seconda deła configurasion concordà, i registri de produsion i pol conpréndar parametri de saldadura, conti de saldature, allarmi e informasion su l’identificasion del prodoto.
Come ła sołusion ła risponde ai problemi orixinałi?
| Problema orixinałe | Solusion de HAIFEI |
| Scostamento de contato durante el caricamento manuałe | Infisso de poxisionamento dedicà e alineamento automatico |
| Tajamento iregolare tra el contato e el portatore | Riferimento de carico controłà e tenuta de ła parte |
| Bruciatura o negrimento deła superfisie | Input de całor locałixà e parametri de saldadura testài |
| Legame inconpleto o incoerente | Energia, presion e tenpo del proceso de saldadura controłae |
| Difarense de quałità tra i operadori | Secuensa de produsion automatica co interventi manuałi ridoti |
| Difisiłe canbiamento de modèo | Risete tegnùe pa łe spesifegasión de contato testàe |
| Nisun registro de procèso | Parametro e gestion dei dati de produsion-quando spesifegà |
Chiedi un exénpio de prova de saldadura
FAQ
D: Cossa xe na machina de saldadura automatica a contato argento?
R: El xe un sistema de saldadura a resistensa spesifega pa ła posision e saldare i contati deła lega d’arzento a portatori o conponenti de comutasion. Łe version automatiche łe pol integrar l’alimentasion, l’ałineamento, ła saldadura, ła formasion e el scarico.
D: Che prodoti dopara contati in arzento saldà?
R: I contati in arzento saldà i xe comunemente doparai in relè, contatori, interutori ełètreghi, conponenti de controło industriałe e altri dispoxitivi che i fa o i rompe un circuito ełètrico.
D: Parché ła saldadura a contato co l’arzento ła xe difisiłe?
R: I contati in arzento i xe picołi e sensibiłi al posisionamento e al całor. Un alineamento sbalià el pol far vegner fora el contato, mentre l’energia de saldatura ecesiva o instabiłe ła pol far bruxar, deformar o un giunto incoerente.
D: Na machina ła pol saldare diverse dimension de contato de arzento?
R: Pol esar posibiłe co ła distansa de contato ła xe conpatìbiłe co ła capasità deła machina e el sistema de alimentasion. I modèi diversi i pol aver bisogno de strumenti canbiàbiłi, eletrodi e risete de saldatura aprovàe.
D: Ła machina ła pol saldare diverse leghe d’arzento?
R: Se pol vałutàr diverse leghe d’arzento, ma no se ga da pensar che i stesi parametri i funsiona pa ogni lega. Ła conpoxision del materiałe, el so spesor, el materiałe portante e ła strutura deła giuntura i ga da esar testài.
D: Come fa ła machina a sbasàr el disałineamento dei contati?
R: Ła machina ła dopara na diresion de alimentasion definìa, un mecanismo de posisionamento e un inpianto dedicà. Se pol anca zontar ła rilevasion de parte pa confermar che el contato e el portatore i xe presenti prima deła saldadura.