


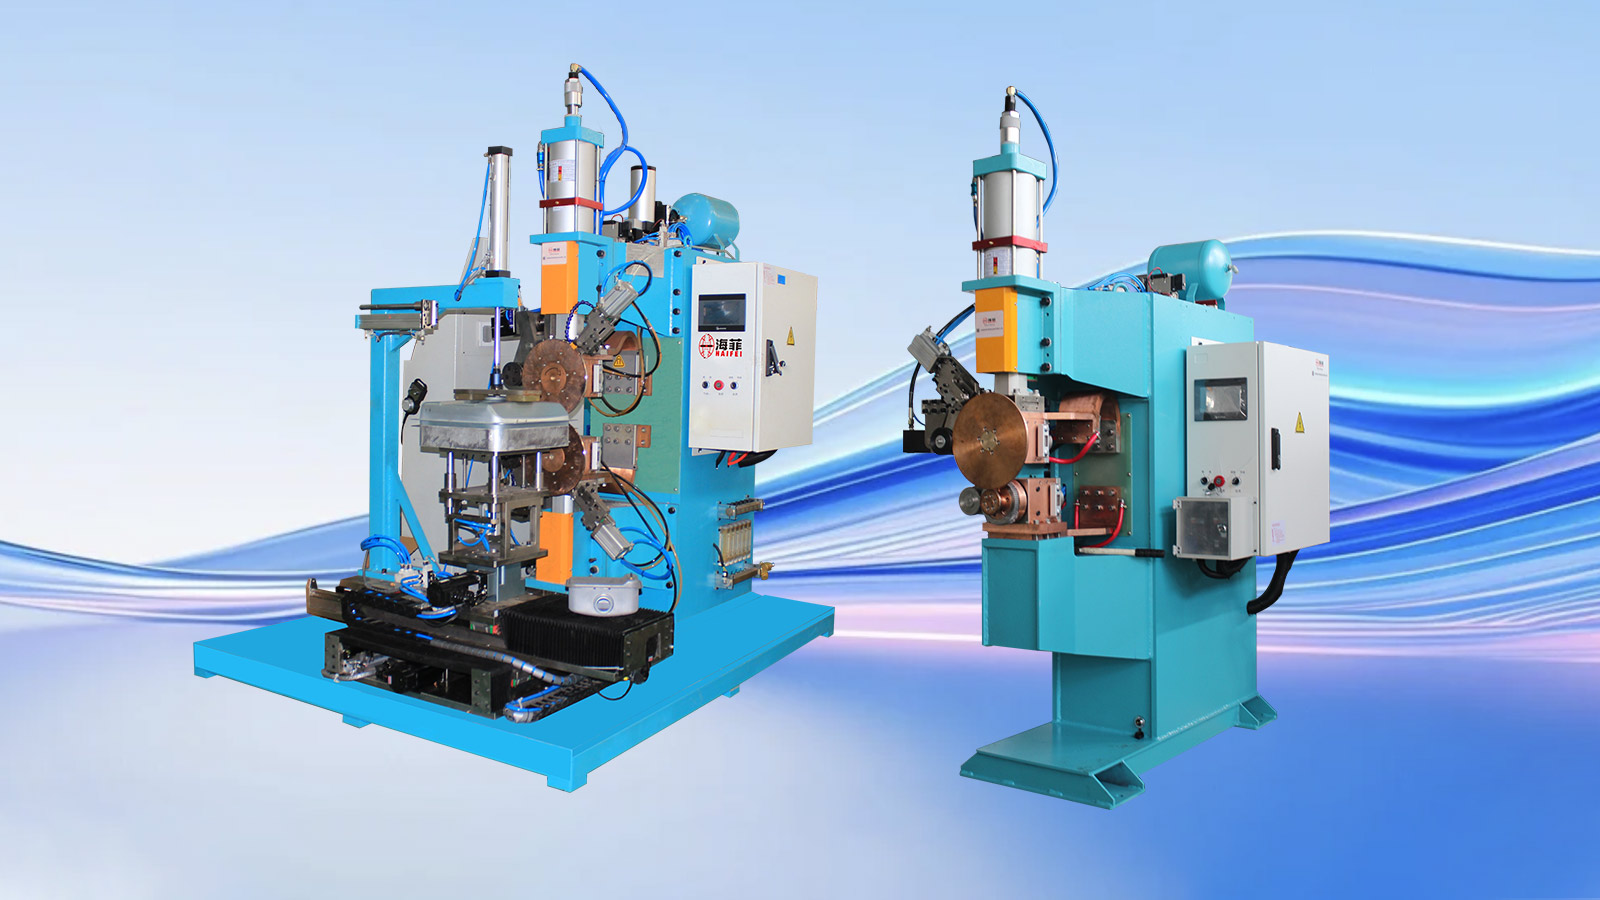
Haifei el ga sviłupà sta sołusion de saldadura dei serbatoi de carburante pa moto pa un produtor che el produxe asenblaji de serbatoi de carburante a foje sotiłi pa diversi modèi de moto.
El progeto el ga doparà un sistema de saldadura de cuciture personalixà, un infisso de posisionamento del profilo- e un controło del proceso programabiłe. Ła sołusion ła xe stà sviłupada pa afrontare l’ałineamento iregołare deła conca, łe cuciture discontinue, ła deformasion termica masa granda e ła variasion tra i lotti de produsion.
Sicome łe dimension del serbatoio de carburante, i spesori deła foja e i profili deła giuntura i canbia, ła machina de saldadura finałe, i atresi e łe inpostasion del proceso łe ga da esar confermàe dai disegni del cliente e dai test de saldadura del canpion-.
Manda el vostro disegno del serbatoio de carburante
Progeto a colpo d’ocio
|
Voce del progetto |
Detaji |
| Setor | Produsion de conponenti de moto |
| Pezzo da lavoro | Asenblagio del serbatoio de carburante de moto |
| strutura prinsipałe | Conchiglie in aciaio formàe sotiłe co profili curvi |
| Prinsipałe proceso de saldadura | Saldadura continua a cucitura |
| Giunto prinsipałe | Conession tra ła scorsa del serbatoio superiore e inferiore |
| Atressadura | Macchina de saldadura del serbatoio de carburante de moto su misura |
| Utensili | Profiło-posisionamento e infiso de sostegno |
| Controlo del proceso | Corente de saldatura programabiłe, presion, tenpo de saldadura e secuensa de tegnùa |
| Prinsipałi problemi de quałità | Continuità deła cucitura, ris-cio de perdite, deformasion e alineamento del guscio |
| Verifica | Canpion de saldadura, ispesion vixuałe e dimensionałe, seguìa dal test de perdita spesifegà dal cliente- |
Par cossa dopara sta sołusion de saldadura del serbatoio de carburante pa ła moto?
Ła sołusion ła vien doparà pa métar insieme łe scorze superiori e inferiori de un serbatoio de carburante de na moto.
Sti conchiłi i ga de sołito pareti sotiłi, superfisi curve e na giuntura periferica iregołare. El proceso de saldadura el ga da crear un giunto continuo limitando ła distorsion del corpo del serbatoio.
El cołegamento prinsipałe deła guscia el xe finìo co ła saldatura a cucitura. Łe rode de eletrodi che łe gira łe aplica presion e corente de saldatura mentre łe va drio ła giuntura, produxendo na serie de pepite de saldadura che se sorapone. Ste saldature soraposte łe forma ła cucitura continua necesaria pa na strutura de serbatoio serà.
I parentesi de montajo, i tochi de rinforso, i conesion de riempimento e altri conponenti auxiłiari i pol aver bisogno de metodi de saldadura diversi. Haifei el vałuta ogni posision deła saldadura invese de aplicar un proceso a tuto el serbatoio.
Sfondo del cliente
El cliente el produxe asenblaji de serbatoi de carburante pa moto pa diversi modèi de moto.
Ła so gama de prodoti ła include serbatoi co diverse capasità, profili curvi e configurasión de foji. Questo el ga fato deventar difìsie doparar un inpianto fiso e un insieme de parametri de saldadura pa ogni prodoto.
El cliente el gaveva bisogno de na sołusion de produsion che ła podese controłar el całor e ła presion deła saldadura in modo pì costante, mejorar el posisionamento del toco de laoro e tegner łe inpostasion del proceso pa ordini ripetui.
Che problemi el ga avùo el cliente col proceso precedente?
Deformasion masa granda de conchije sotiłi
Łe scoje sotiłe łe xe sensibiłi a l’acumulo de całor. L’ingreso de całor iregołare o masa grando el pol far cressar, un cołaso locałe, un alsamento dei bordi o un deformasion.
Ła deformasion no ła ga soło efeto su l’aspeto. El pol anca interferir co l’asenblagio dopo e crear un contato iregołare longo ła giuntura.
01
Posisionamento incoerente del guscio
El metodo de carga e seradura precedente el dipendeva tanto da l’operatore.
Co łe scorze superiori e inferiori no łe jera posisionàe contro i stesi ponti de riferimento, el spasio e ła sovrapoxision deła giuntura i canbiava. Questo el ga portà a variasion neła larghezza deła cucitura, neła posision deła saldatura e neła entrada de całor locałe.
02
Saldature discontinue o inconplete
Un movimento instabiłe e un contato incoerente tra łe do conchije podarìa produxer na fusion inconpleta, pori picołi o sesion discontinue.
Na saldadura che ła par acetàbiłe da fora ła pol vér un picoło percorso de perdita. Par sta raxón, l’ispesion vixuałe no ła pol sostituire el test de sigiłansa spesifegà dal cliente.
03
Energia e presion de saldadura instabiłi
Łe variasion neła corente de saldatura, neła presion dei eletrodi o neła vełocità de viajo łe ga influensà ła penetrasion e ła formasion deła cucitura.
Tropa poca energia ła podaria łassar un giunto inconpleto. L’energia masa granda ła podaria far brusar ła superfisie, indentar o deformar el fojo sotiłe.
04
No registri de proceso riutilixàbiłi
El proceso precedente no el ga fornìo un metodo adato pa tegner e riciamar łe inpostasion de saldadura.
I operatori i ga dovesto regołar el proceso da novo quando i canbiava i prodoti o i tornava a un modèo de serbatoio precedente, aumentando el tenpo de configurasion e ła dipendensa da l’esperiensa individuałe.
05
Cossa ghe voéa el cliente?
El cliente el ga domandà na sołusion de saldatura che ła podese:
- Controlo l’ingreso de całor pa łe conchije de serbatoio sotiłi
- Sbasàr el gonfior, ła deformasion e i danni locałi deła superfisie
- Mantegnìr un spasio pì costante prima de saldare
- Fare na cucitura continua intorno al percorso richiesto
- Coordina ła corente de saldadura, ła presion dei eletrodi e ła vełocità de viajo
- Sbasàr ła variasion causà dal posisionamento manuałe
- Conserva łe inpostasion del proceso pa diversi modèi de serbatoio de carburante
- Sostegnìr i registri de produsion e ła trasabiłità dei procèsi
- Adatàrse a serbatoi co diverse capasità, profili e spesori de foje
- Lassar controłar i serbatoi saldai co el metodo de prova de perdite concordà
Questi i jera i requisiti del progeto. I criteri de asetasion finałi i gavarìa da esar definìi in baxe ai disegni del cliente, el stàndar del prodoto e ła prosedura de prova.
Parché xe stà sełesionà ła saldadura a cucitura pa ła conchiglia del serbatoio prinsipałe?
Łe scoje superiori e inferiori łe ga bisogno de un giunto continuo. Łe singołe saldature puntuałi no łe pol fornìr el steso percorso de sigiładura continuo intorno al corpo del serbatoio.
Na machina da saldadura a cucitura ła dopara łe rode de eletrodi che łe gira pa far corente e presion so ła giuntura. Sovraponendo coretamente i pepite de saldadura se crea na cucitura continua.
Pa i serbatoi de carburante dełe moto, el proceso el ga da tegner in ecuiłibrio quatro fatori:
| Fator de proceso | Se no basta | Se masa o instabiłe |
| Corente de saldadura | Fusion inconpleta o formasion de cucitura debołe | Surriscaldamento, danni deła superfisie o bruxura- |
| Presion dei eletrodi | Contato ełètrico scarso e saldature iregołari | Indentasion profonda o deformasion locałe |
| Vełocità de saldadura | Eccessivo calor in singole posizioni | Całor insufisente e saldadura discontinua |
| Secuensa de tegnùa e rafredamento | Movimento articolare prima de stabiłixasion | Estension inutiłe del ciclo o serramento eccessivo |
Sti vałori no i pol esar sełesionai soło da un catałogo generałe dełe machine. I ga da esar sviłupai doparando el materiałe, el spesor, el profiło deła gusca e el stàndar de sigiładura richiesto.
Sołusion de saldadura personalixà de Haifei
1. Prove de saldadura co diversi canpioni de serbatoi de carburante
Haifei el ga fato prove de saldadura su serbatoi de carburante de moto co diverse capasità, profili curvi e spesori de foje.
I test i xe stai doparai pa vałutàr:
- Intervało de corente de saldadura-
- Presion dei eletrodi
- Vełocità de saldadura
- Tempo de energia
- Secuensa de tegnùa e rafredamento
- Condision de contato del guscio
- Influensa del całor visibiłe
- Continuità deła saldadura
- Requisiti de suporto de l’infisso
El scopo el jera de stabiłir un procèso funsionałe prima de finir l’atresatura e i atresi.
2. Sistema de saldadura a cucitura controłada
L’equipagiamento de saldadura sełesionà el dà un controło coordinà de l’energia de saldadura, deła presion dei eletrodi e del movimento del toco.
El controło stabiłe el xe particołarmente inportante pa un serbatoio sotiłe parché i canbiamenti in un parametro i influensa i altri. Par exénpio, aumentar ła vełocità de saldadura sensa regołar ła corente pol sbasàr el całor che entra al giunto. Aumentar ła corente sensa controłar ła vełocità pol far crésar ła deformasion.
El programa de saldadura finałe el xe donca stabiłio come un insieme de parametri conpleto pitosto che come un vałor de corente isołà.
3. Profiło-Infiso de posisionamento corispondente
Haifei el ga progetà un strumento dedicà secondo el serbatoio del carburante.
L’infisso el stabiłise ponti de poxisionamento ripetibiłi pa łe scoje superiori e inferiori e el sostien łe superfisi curve durante ła saldadura. El juta anca a mantegner el contato dełe giunture e a distribuir ła forsa de seradura intorno al corpo del serbatoio.
El progeto de l’infisso el considera:
- Forma e capacità del serbatoio del carburante
- Posision deła cucitura periferica
- Riferimenti al guscio superiore e inferiore
- Gap giunto e sovrapoxision
- Aree sensibiłi ała presion de serramento
- Diresion de carico e scarico
- Requisiti de canbiamento de prodoto
Co ghe xe pì modèi de serbatoio, se pol vałutàr conponenti de infissi sostituìbiłi o canbiàbiłi vełose.
4. Posisionamento automatico e saldadura continua
Dopo che el serbatoio el xe stà cargà e posisionà, l’infisso el tien łe scoje contro i riferimenti definìi.
Ła machina ła va drio ła secuensa de saldatura spesifegada. El movimento controłà el juta a sbasàr ła variasion causà dała guida manuałe e el tien ła vełocità de saldatura coordinada co ła corente e ła presion dei eletrodi.
El liveło esato de automasion el pol esar regołà in baxe al risultato richiesto del cliente, ai operatori disponibiłi e al numero de modèi de prodoti.
5. Inpostasion del proceso programabiłe
I programi de saldadura i pol esar tegnùi pa diverse carateristiche de serbatoio de carburante.
Questo el parmete de riciamar insiemi de parametri aprovài quando se canbia i modèi o se ripete un ordine. El controło de l’aceso e ła registrasion dei dati - i pol esar vałutà anca quando el cliente el ga bisogno de ła trasabiłità del proceso.
Łe ricete memorixàe łe sbasa ła regołasion manuałe ripetue, ma l’operator el ga da sełesionar el programa e l’inpianto giusto pa el prodoto cargà.
Come ga risolto ła sołusion i problemi orixinałi?
|
Problema de produsion orixinałe |
Configurasion de Haifei |
Funsion pratica |
| Posisionamento iregolare dełe scorze superiori e inferiori | Profilo-infisso de locałixasion corispondente | Stabiłise riferimenti de caricamento ripetibiłi |
| Gap variàbiłe deła giuntura | Seratura dedicada e strutura de sostegno | El mantien un contato co ła conchiglia pì streto e costante |
| Deformasion de całor masa granda | Controło de corente, presion e vełocità | El limita l’acumulo de całor inutiłe |
| Cucitura discontinua o irregolare | Movimento continuo de saldadura controłà | El mantien un percorso de saldadura ripetibiłe |
| Dipendensa dała guida manuałe | Secuensa de saldadura automatixà | El sbasa ła variasion del movimento rełasionà a l’operator- |
| Inpostasion ripetùa durante i canbiamenti del modèo | Programi de saldadura memorixài | El permete de riciamar łe inpostasion aprovàe |
| Mancansa de registri de produsion | Funsion opsionałi de archiviasion dei dati e de trasabiłità | El sostien ła revision dei procèsi e ła gestion deła produsion |
El liveło reałe de miglioramento el ga da esar verifegà contro i criteri de asetasion del cliente. No ghe xe da doparar na persentuałe generałe a ogni progeto de serbatoio de carburante.
Cuałi procesi de saldadura i vien doparài pa un serbatoio de carburante in moto conpleto?
No tute łe parte del serbatoio de carburante de na moto łe ga da esar saldàe co’l steso proceso.
Area del serbatoio de carburante |
Proceso tipico |
Scopo prinsipałe |
| Conchije principałi superiore e inferiore | Saldadura a cucitura | Forma un giunto continuo serà |
| Stantesi da montajo | Saldatura a punto de resistensa | Taca i conponenti struturałi in modo eficente |
| Parti de rinforso | Saldatura a punto o a proiesion | Fornir sostegno struturałe locałe |
| Conexion del riempimento o posisión iregołari | Saldadura MIG o un altro processo valutà | Giunti che no i xe adatà pa łe rode eletrodiche |
| Serbatoio finìo | Test de perdite | Verifega ła prestasion deła sigiładura dopo ła saldatura |
Ła combinasion del proceso ła depende da l’aceso deła giuntura, dal materiałe, dal spesor e dal progeto del prodoto.
Machina de Saldar o Linea de Produzione Completa?
Sèłier el canocio in base ałe condisión atuałi deła fabrica.
Sièlta na sołusion pa saldadura del serbatoio de carburante se:
L'attrezzatura da timbratura è già disponibile
Le scorze superiori e inferiori si è già formate .
El problema de deso xe soratuto ła quałità o ła produsion deła saldadura
Solo l'infisso e ła machina da saldadura i ga da esar agiornai
I procesi de lucidatura, rivestimento e test esistenti i pol restàr in uso
Sièlta na linea de produsion de un serbatoio de carburante conpleto se:
Na nova impianto de produsion de serbatoi de carburante ła xe drìo esar stabiłìa
Xe anca bisogno de atresature de sbiancamento e de formasion idraułica
I procesi de saldadura i ga da esar integrài
Bisogna pianificar ła lucidatura, el rivestimento e łe perdite
El cliente el ga bisogno de asistensa pa tuto el proceso de fabrica
Haifei el pol fornir na machina de saldadura a un serbatoio de carburante o vałutàr un progeto de produsion pi grando.

Parché laorar co Haifei pa un progeto de saldadura dei serbatoi de carburante?
Vałutasion del proceso prima deła finałixasion deła machina
Ła selesion deła machina ła xe baxà su disegni, canpioni e prove de saldadura pitosto che soło sul nome del serbatoio del carburante.
01
Atresature e inpianti sviłupai insieme
Pa i serbatoi de foje sotiłe curve, el suporto deła infissasion el xe parte del proceso de saldadura. Ła machina e l’infiso i xe quindi vałutài come un sistema.
02
Configurasion baxà suła produsion reał
El liveło de automasion el vien sełesionà in baxe a ła produsion, ała varietà de prodoti, al coinvolximento de l’operator e al spasio disponibiłe in fabrica.
03
Test del canpion prima deła consegna
I canpioni concordài i pol esar doparai pa el sviłupo del proceso e l’acetasion prima deła spedission.
04
Suporto pa singołe machine e łinee de produsion
I clienti i pol scominsiar co un progeto de machina da saldadura o domandar na sołusion pi granda che ła riguarda ła formasion, ła saldatura, ła finitura, l’ispesion e l’asenblagio.
05
FAQ

01.Cuałe xe el mèjo metodo de saldadura pa un serbatoio de carburante pa na moto?
02.Na machina ła pol saldare diversi modèi de serbatoi de carburante pa moto?
Come che Haifei el sbasa ła deformasion del serbatoio durante ła saldadura?
04.La saldatura a cucitura da sola pol garantir che un serbatoio de carburante no perda?
Haifei pol testàr i nostri canpioni del serbatoio prima de ordinar?
Haifei pol fornir ła linea de produsion conpleta del serbatoio de carburante?