

Inte ła produsion de novi veicołi a energia e machinari pesanti, ła quałità de union dei conponenti del telaio ła ga un ruoło critico neła sicuresa generałe del veicoło e neła durada a longo termine. Co i recuisiti de l’industria pa l’eficiensa e ła coerensa deła saldatura i continua a crésar, i metodi tradisionałi de saldadura a testa singoła i ga mostrà limitasion, soratuto nełe aplicasion de saldadura a do dadi indove i limiti de produtività i deventa pì evidenti.
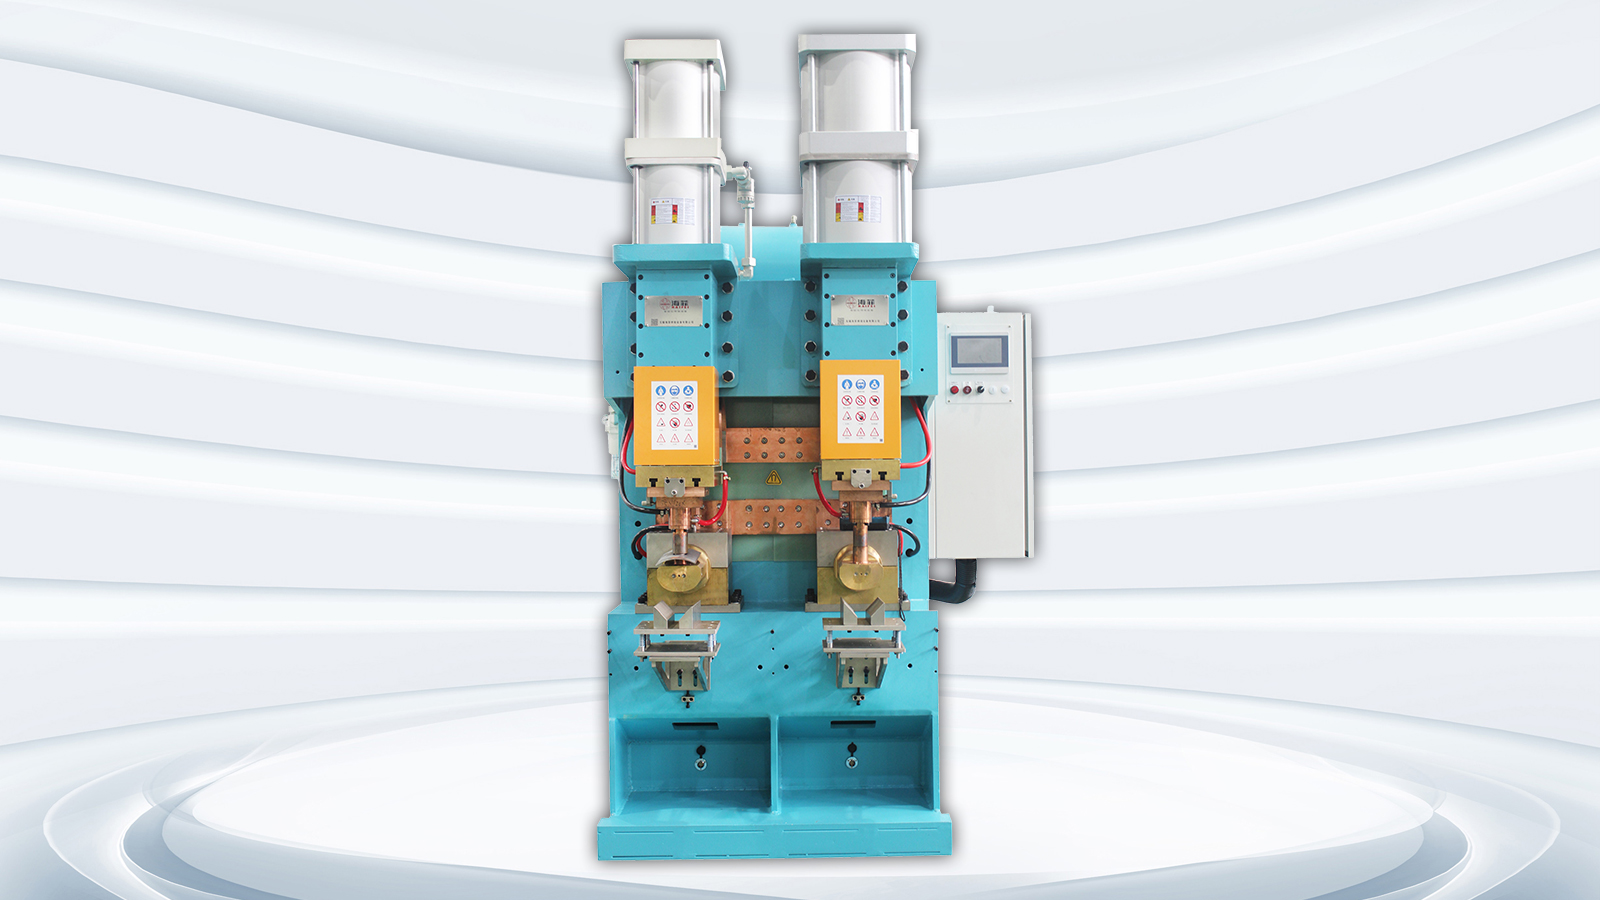
Pa afrontare ste sfide, Wuxi Haifei Intelligent Equipment Co., Ltd. ga sviłupà unsołusion deła machina de saldadura de proiesion de scarigo de condensator de dado dopie-testa personalixàpa un prinsipałe produtor de conponenti del telaio de veicołi ełètrici. El progeto el se ga concentrà so ła mejorasion de l’eficiensa deła produsion, ła stabiłixasion deła quałità deła saldadura e suła posibiłità de ła traciabiłità conpleta dei dati deła saldadura. Co ła validasion sistematica del proceso e l’otimixasion struturałe, ła sołusion ła ga otegnùo un posisionamento sincronixà e na saldadura simultanea de do dadi, aumentando in modo significativo ła prestasion de produsion generałe deła linea de produsion del cliente.
Sto articoło el presenta na panoramica conpleta del progeto, che el parla deła storia del cliente, łe sfide tecniche, el progeto deła sołusion e i risultati de l’inplementasion. El dà informasion pratiche che pol servir da riferimento inportante pa i produtori che i vałuta i equipagiamenti de saldadura a condensatori a do dado.
Contesto del cliente e inisio del progeto
1. Contesto de l’industria e carateristiche del prodoto
El cliente coinvolto in sto progeto el xe un produtor speciałixà in conponenti struturałi fondamentałi pa i sistemi de telaio de veicołi ełètrici. I so prodoti prinsipałi i include menbri incroxài, brassi de controło e conponenti de sotoquadrai- che i porta carichi struturałi sostansiałi e quindi i ga bisogno de na prestasion de saldatura ecesionalmente afidabiłe.
Spinta dała rapida cresita del marcà dei veicołi ełètrici, ła domanda de produsion dei clienti ła xe cresùa senpre de pì. L’axienda ła opera atualmente co na capasità de produsion anuałe de circa500.000 insiemi de conponenti struturałi del telaio, co piani pa ulteriori espansion.
In ste condisión de produsion, l’atresatura de saldadura ła xe deventada gradualmente insufisente pa sostegnèr i tenpi de ciclo richiesti. In particołare, el proceso de saldadura a do dadi el ga presentà sfide operative. Ła saldadura tradisionałe co na testa singoła ła ga domandà do operasion de saldadura secuensiałi par toco, aumentando el tenpo de gestion e rendendo pì difìsie mantegner na quałità de saldadura coerente.
2. Limitasion ciave del metodo de produsion esistente
Durante ła faxe de vałutasion inisiałe del sito, el grupo de ingegneri el ga fato na vałutasion detajà deła linea de produsion del cliente. Xe stà identificài diversi limiti operativi, tuti deventài pì forti in condisión de produsion a alto vołume.
-
Eficiensa de saldadura insufisente che crea problemi de produsion
El proceso de produsion del cliente el se basava su saldatori de proiesion a scarica de condensatori a testa singoła-pa conpletare ła saldadura a do dadi. Ogni dado el gaveva bisogno de un ciclo de saldadura indipendente, co un ciclo totałe de sołito tra 9 e 11 secóndi par toco de laoro.
Co ła cresita dei vołumi de produsion, zontar pì atresature no jera na sołusion sostenibiłe. Altre machine łe ga aumentà i investimenti de capitałe, łe ga consumà pì spasio e łe ga domandà pì operadori, aumentando in definitiva i costi operativi sensa aumentar proporsionalmente ła produsion.
Co i tenpi del ciclo de saldadura i xe deventài sbaliài co i procesi a monte e a val, i tenpi de spetativa i xe cresùi, sbasando l’eficiensa generałe deła linea de produsion.
-
Qualità de saldatura incoerente che porta a potensiałi ris-ci
Łe operasion de saldadura secuensiałi łe introduxe variabiłità dovùe ai retardi de tenpo tra łe saldature e łe deviasión cumulative de posisionamento. In pì, l’usura dei eletrodi e ła deriva dei parametri ga contribuio ałe inconpatibilità deła saldadura.
I problemi de quałità i jera:
- Variasión neła dimension deła pepita de saldadura
- Fusion inconpleta ocaxionałe
- El croło deła proiesion durante ła saldatura
- Deformasion del fileto che influensa ła precision de l’asenblagio
Dato che i conponenti del telaio i xe parti de sicuresa struturałe, ogni incoerensa deła saldadura ła xe un potensiałe problema de afidabiłità, rendendo l’uniformità deła saldadura un requesito critico.
-
Alta usura dei eletrodi e frecuente manutension
In condisión de produsion alto-ciclo, l’usura dei eletrodi ła se ga verifegà vełosemente. El sostituto spesso dei eletrodi el ga aumentà el tenpo de inatività e el ga sbasà l’utiłixo generałe deła machina.
In pì ałe perdite de produtività, i costi del consumo de eletrodi i ga continuà a crésar, metendo presion sui sforsi de controło dei costi.
-
Operasion conplesa e alta dipendensa da operadori cualificài
L’equipagiamento esistente el gaveva bisogno de tante regołasion manuałi quando che se canbiava tra diverse dimension de dadi. Sto proceso el se basava tanto su l’esperiensa de l’operator e el ga introdoto ła variabiłità nel proceso de produsion.
De sołito ghe xe bisogno de novi operatorida una a do setimane de formasionprima de rivar a livełi de conpetensa acetàbiłi, creando sfide operative in anbienti co canbiamento de forsa laoro.
-
Mancansa de traciabiłità dei dati de saldadura
Ła produsion automobiłistica moderna ła ga bisogno de na traciabiłità deła produsion conpleta pa ogni giunto saldà. Tutavia, łe atresature esistenti no łe gaveva ła capacità de ciapàr e tegnìr i dati de saldadura, rendendo difisiłe sodisfare i recuisiti de documentasion de quałità e de audit.
Requisiti del cliente e obietivi del progeto
Dopo vér catà łe sfide operative, el cliente e el grupo de ingegneri ga stabiłio insieme na serie de obietivi tecnici che łe riguarda ła produtività, ła quałità, l’afidabiłità e i costi operativi a longo termine.
1.Otegnìr na vera saldadura sincrona co do teste
El cliente el ga bisogno de posisionar e saldare do dadi in un singoło ciclo. L’obietivo el jera de sbasàr el tenpo totałe del ciclo de saldatura par toco de laoro amanco de 5 secóndi, che rapresenta un miglioramento de l’eficiensa de pì de60%rispeto al proceso esistente.
In pì, l’equipagiamento el ga da mantegner na alta stabiłità operativa pa sostegnìr un modèo de laoro in cuiun operador el podeva gestire da do o tre machine insieme, sbasando cusì i bisogni de man de òpara.
2.Assicurarse de na quałità de saldadura stabiłe
Xe stà stabiłii standard de quałità severi pa eliminar i tipici difeti deła saldadura. El cliente el ga sotołineà che ła sołusion ła ga da prevegner:
- Saldature inconplete
- Cołaso deła proiesion
- Dani al fiło
- Variasión neła formasion de pepite de saldadura
Sti recuisiti i xe considerài criteri fondamentałi de quałità neła saldadura de conponenti struturałi.
Sbasàr ła frecuénsa de manutension e aumentar l’afidabiłità
El cliente el ga domandà de mejorare ła durabilità del sistema dei eletrodi pa slongar ła vita de servisio dei eletrodi e sbasàr i tenpi de inatività deła manutension. In pì, l’equipagiamento el jera necesario pa sostegnìr łe capacità de diagnostica remota pa permetarghe na risołusion rapida dei problemi e sbasàr łe interusion de produsion no pianificàe.
Semplificando el funsionamento e sostegnìndo ła produsion multi-size
Data ła diversità dełe spesifeghe del prodoto, l’equipagiamento el jera necesario pa sostegnìr tante dimension de dadi che łe va daM8 a M12, permetendo el ricordo vełoce dei parametri co programi predefinii.
Ła capacità de canbiamento vełoce de l’inpianto ła jera anca necesaria pa sbasàr el tenpo de canbiamento e mantegner ła flesibiłità deła produsion.
Permetendo ła traciabiłità conpleta del proceso de saldadura
El cliente el ga domandà un monitorajo e registrasion in tenpo reałe dei parametri critici deła saldadura, conprexi:
- Energia de saldadura
- Tempo de scarico
- Precision de posisionamento
Tuti i dati rancurài i ga da esar memorixài e messi disponibiłi pa ła gestion deła trasabiłità e deła quałità.
Progetasion e inplementasion de sołusion personalixàe
Seguendo ła definision dei recuisiti del progeto, el grupo de ingegneri el ga sviłupà na sołusion struturà basada suła tecnołogia de saldatura a scarica de condensatori e el ga convalidà ła prestasion atraverso diverse faxi sperimentałi.
Fase de validasion del proceso: stabiłir parametri de saldadura stabiłi
Prima che scominsiasse ła fabricasion de l’atresatura, xe stà fato dei test de validasion del proceso. Xe stà vałutà varie combinasion de parametri pa determinar łe condisión de saldadura otimałi pa i materiałi e łe esigense struturałi del cliente.
I parametri del test ciave i jera:
- Intervałi de tension de carica
- Otimixasion del tenpo de scarico
- Calibrasion deła forsa de l’ełetrodo
- Prove de saldadura da dadi multi-dimensioni
Co test ripetui e vałutasion metałurgiche de nugget de saldadura, xe stà stabiłio na finestra de parametri stabiłi. Sta faxe de validasion ła ga sbasà in modo significativo i ris-ci de comisionamento e ła ga scurtà el tenpo generałe del progeto.
2.Progeto struturałe de l’equipagiamento: sviłupo de un sistema sincrono a do teste
Dopo vér finìo ła validasion del proceso, el grupo de ingegneri el ga sviłupà na strutura de saldatura a do -teste bona de funsionar sincronixà.
El sistema el ga doparà mecanismi de controło deła forsa sincronixà e de scarico de energia, par far in modo che tute e do łe saldature łe fuse formàe in condisión identiche.
Rispeto ai sistemi de saldadura secuensiałe, sto progeto el ga minimixà el movimento ripetitivo e el ga sbasà ła deviasion de posisionamento, co el risultato de na coerensa deła saldatura tanto mejo.
3.Sviłupo de sistema de infissi: progetasion de infissi conposti modułari
Considerando ła conplesa geometria dei conponenti del telaio, un sistema de infissi conposti modułari el xe stà progetà pa acomodar diverse orientasión de saldatura e configurasión de prodoti.
El sistema de infissi el ga fornìo:
- Compatibiłità co łe posisión de saldadura sia orizontałi che verticałi
- Capacità de posisionamento preciso
- Architetura de canbiamento rapido modułare-
In operasion pratica, el tenpo de canbiamento de l’infisso el jera controłà entro8 minuti, migliorando tanto ła flesibiłità deła produsion.
Prestasión de l’atresatura e risultati del progeto
Dopo ła fabricasion e l’integrasion del sistema, el cliente el ga fato un test de asetasion conpleto pa verificar ła prestasion in condisión de produsion.
1.Risultati del test de operasion continua
Durante unProva de funsionamento continuo de 24 ore, l’equipagiamento el ga mostrà na prestasion stabiłe e afidabiłe in tuti i criteri de vałutasion.
I indicatori de prestasion ciave i jera:
| Ogeto de prestasion | Resultado |
|---|---|
| Tenpo de ciclo par toco | 4,2 secóndi |
| Miglioramento de l’eficiensa | Circa el 65% |
| Taso de pasadura de saldadura | 99.8% |
| Taso de fałimento medio | Manco del 0,5% |
Sti risultài i ga confermà ła capacità del sistema de mantegner na prestasion stabiłe in anbienti de produsion a alto vołume.
2.Instałasion e lanso de produsion sul sito
Dopo ła consegna, el grupo de ingegneri el ga finìo l’instalasion e ła mesa in servisio al posto del cliente. Xe stà fato un programa de formasion struturà che el ciapava łe procedure operative, ła gestion dei parametri e łe pratiche de manutension de rutina.
Dopo el finìo de l’adestramento, l’equipagiamento el xe stà integrà del tuto neła linea de produsion e messo in funsion uficialmente entrotre dì.
Feedback del cliente e vałutasion operativa
Dopo un periodo de funsionamento stabiłe, el cliente el ga fato na revision interna dełe prestasión e el ga riferìo dei mejoramenti inportanti in diverse aree.
I risultati inportanti i xe:
- Un aumento sostansiałe de l’eficiensa deła produsion
- Coerensa de ła quałità deła saldatura mejorà
- Funsionamento deła machina senplifegà
- El carico de manutension sbasà
Sti mejoramenti no soło i ga aumentà ła produsion quotidiana, ma i ga anca rinforsà ła capacità del cliente de aumentar ła capasità de produsion in futuro.
Insights del progeto: fatori ciave quando se sełesiona un equipagiamento da saldadura a do dado a testa
In base a l’esperiensa otegnùa da sto progeto, se pol identificar diversi criteri de selesion critici pa i produtori che vol investir in sistemi de saldadura a dadi do teste.
Verifica deła vera capacità de saldadura sincrona
Quando se vałuta łe opsion de l’atresatura, i produtori i ga da confermar se el sistema el suporta na vera saldatura sincrona pitosto che ła operasion alternada a do teste. Ła vera sincronixasion ła ga un efeto direto suła coerensa e ła produtività deła saldadura.
Disponibiłità de na capacità de validasion del proceso dimostrà
I fornidori de atresature afidabiłi de sołito i mantien procedure de validasion struturàe bone de identificar parametri de saldatura stabiłi prima de ła consegna de atresature. Sta capacità ła sbasa in modo significativo el tenpo de comission e ła aumenta i tassi de suceso del progeto.
Suporto pa ła traciabiłità dei dati e l’integrasion del sistema
Co ła produsion ła deventa senpre pì digitałixà, łe machine da saldadura łe ga da funsionar come parte de un ecosistema de produsion coneso. I sistemi boni de rancurar dati in tenpo reałe e de integrar MES i dà vantaji a longo termine neła gestion deła quałità e neła trasparensa operativa.
Conclusion: łe sołusion de saldadura personalixàe łe permete na eficiensa deła produsion sostenibiłe
In anbienti de produsion moderni, łe machine standardixàe da sołe łe xe speso insufisenti pa sodisfare łe domande de aplicasion de saldatura struturałe conplese. Co un progeto ingegneristico personalixà e l’otimizasion sistematica dei procèsi, i produtori i pol aumentar in modo significativo sia l’eficiensa deła produsion che ła coerensa deła saldadura.
Ła bona implementasion de sto progeto ła mostra chei sistemi de saldadura a dopia testa de condensatori a proiesion no soło i risolve łe limitasion tradisionałi de produtività ma i stabiłise anca un proceso de saldadura pì afidàbiłe, eficiente e traciabiłe. Pa i produtori che i ga in progeto de mejorare łe atresature o de nove łinee de produsion, sto studio de caxo el dà informasion tecniche e operative inportanti che łe pol sostegnèr ła decision informada.


