

Łe lamiere de asiàio inosidàbiłe sotiłe łe xe doparàe in modo difondesto pa łe case dełe atresature de imagazinasion de energia, inte łe recinsion ełètreghe, inte łe parti de łamiera de precixion e in novi conponenti de energia. L’aciaio inosidabiłe el ofre na bona resistensa ała coroxion, na resistensa e un aspèto stabiłe, ma el ga anca un problema comune durante ła saldadura puntuałe:el pol destorsionarse fasilmente.
Tante fabriche che dopara unsaldador puntuałe de scarico de condensatorpa łe lamiere de asiàio inosidàbiłe sotiłi łe pol catar deformasión, bordi rialsài, ondułasion intorno ai punti de saldatura, indentasion eccessiva o sbaliamento dei buxi de asenblagio. Sti problemi i pol parer picołi al inìsio, ma i pol crear problemi seri nel prosimo paso de asenblagio. Par exénpio, łe coverte łe pol no seràrse ben, i buxi no i pol star in linea e ła pianesa ła pol fałir l’ispesion.
Un saldador puntuałe a scarigo de condensatori el xe bon pa ła saldadura a foje sotiłe parché el immagazina l’energia nei condensatori e ła moła in pressia. El tenpo de saldatura el xe curto, el całor el xe concentrà, e l’area colpia dal całor ła xe rełativamente picoła. Tutavia, questo no vol dir che ła distorsion ła pol esar evità in modo automatico. El risultà finałe el dipende da quanto ben l’energia, ła presion, l’infisso, i eletrodi, ła secuensa de saldadura e el rafredamento i xe controłai.


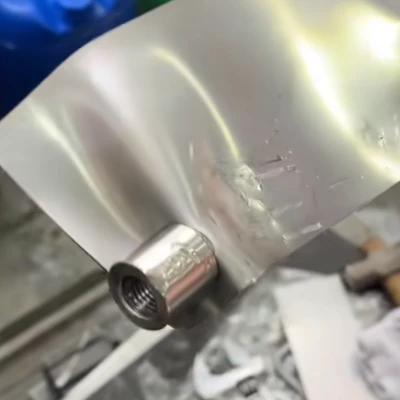
Parché l’aciaio inosidàbiłe sotiłe el se deforma dopo ła saldadura puntuałe?
L’aciaio inosidàbiłe el sparpa el całor pian pian, cusì el całor el resta vissin a l’area de saldadura
L’aciaio inosidàbiłe el ga na condutività termica pì basa de l’aciaio al carbonio, el che vol dir che el całor no el se spande cusì vełosemente durante ła saldadura. Pa ła saldadura a punto, el całor concentrà el juta a formar ła saldadura, ma se l’energia ła xe masa alta, l’area intorno al punto de saldadura ła se scalda in pressia e dopo ła se sbasa in modo iregołare durante el rafredamento.
Sicome łe foje sotiłe łe ga na rigidità basa, sta ritirasión iregołare ła pol far deformasion o ondułasion.
L’aciaio inosidabiłe el se slarga notevolmente co el vien scaldà
L’aciaio inosidabiłe el se slarga co el vien scaldà e el se sbasa co el se rafreda. Łe piastre spesse łe ga pì rigidità, quindi no se pol vedar un picoło ritiro. I foji sotiłi i xe pì fasiłi da tirar fora dała forma, cusì l’espansion termica e ła contrasion intorno a ogni punto de saldatura łe pol crear distorsion visibiłi.
In tanti caxi, ła distorsion no ła xe causà da na machina scadente. El xe causà da un input de całor masa o da un insufisente freno durante ła saldadura.
I foji sotiłi i xe sensibiłi ałe infissi, ała presion e ała condision dei eletrodi
Quando se salda foje sotiłi, anca un picoło spasio o na serada instabiłe pol permetarghe al fojo de moverse durante ła saldadura. Se l’eletrodo no l’è verticałe, ła facia de l’eletrodo ła xe consumà, o ła presion ła xe iregołare, ła saldadura ła riceverà całor e forsa iregołari.
Sti problemi i pol no esar evidenti su materiałi pì spessi, ma i deventa pì evidenti su foji sotiłi. El risultà el pol esar ła saldadura, na indentasion iregołare, ammaccature locałi o deformasion generałe.
Problemi de distorsion comuni quando se salda l’aciaio inosidabiłe sotiłe
Deformasion generałe del fojo
Questo xe uno dei problemi pi comuni. L’area intorno ała saldadura ła se sbasa dopo el riscaldamento e ła tira fora forma tuta ła foja. Pì el fojo el xe grando e sotiłe, e pì el suporto del fisso el xe debołe, pì ła deformasion ła deventa ciaro.
Ondulasion intorno ai punti de saldadura
Se vien fati diversi ponti de saldadura in modo continuo inte ła stesa area, el całor el pol farse cressar. Dopo el rafredamento, el fojo el pol vér na superfisie ondulada. Questo el xe particołarmente notevołe sułe case, sui panèi e sułe parti de łamiera.
Indentasion profonda o bocature locałi
Na presion masa granda de l’eletrodo, l’energia alta o na picoła facia de l’eletrodo i pol far segni profondi intorno ała saldadura. Pa i tochi de aspèto, anca se ła resistensa deła saldadura ła xe acetàbiłe, ła indension profonda ła pol fałir l’ispesion del cliente.
Disallineamento del foro o del bordo
Dopo ła distorsion del fojo sotiłe, el problema pi difìsie xe speso l’asenblagio. I buxi dełe viti i pol spostarse, i bordi i pol deventar iregołari, łe coverte łe pol no ndar ben, o łe superfisi de sigiłatura no łe pol star pi piane. De sołito no l’è causà da un punto de saldadura da soło, ma dal całor e dal ritiro durante el proceso de saldadura.
Cause principałi de distorsion neła saldadura a punto de aciaio inosidàbiłe
L’energia de saldadura ła xe masa alta
Un saldatore puntuałe a scarigo de condensador el forma ła saldadura mołando l’energia immagazinà istantaneamente. Se ła tension de carga o l’energia ła xe masa alta, l’area de saldatura ła pol surriscaldarse in pressia. L’aciaio inosidàbiłe sotiłe el pol ammorbidirse, s-ciopare, decołorarse o formar na indentasion profonda.
Energia pi alta no vol dir senpre na saldadura mèjo. Pa łe foje sotiłi, el parametro giusto xe queło che el riva a bastansa forsa deła saldatura sbasando el całor inutiłe.
L’energia ła xe masa basa, portando a ła saldadura
Serti operadori i sbasa masa l’energia pa sercar de prevegnir ła distorsion. Questo pol sbasàr el całor visibiłe al inìsio, ma se ła forsa deła saldadura no ła xe bastansa, ła parte ła pol esar saldada da novo. Ła risaldadura ła espone ła stesa area a cicli de całor ripetui e ła pol causar ancora pi distorsion.
L’obietivo no xe soło che sbasàr l’energia. L’obietivo xe de far na saldadura cualificà in te na operasion stabiłe.
Ła presion dei eletrodi no ła xe bona
Se ła presion ła xe masa basa, el contato el deventa instabiłe, el che pol far s-ciopare e surriscaldarse. Se ła presion ła xe masa alta, l’eletrodo el pol sbregare el fojo sotiłe e łasàr un segno fondo. Pa l’aciaio inosidabiłe sotiłe, ła presion e l’energia łe ga da esar regołae insieme.
L’infisso no tien ben el fojo
I foji sotiłi no i ga da esar sbregai durante ła saldadura. Se c'è un spazio tra i fogli, o se l'infisso tiene solo il bordo senza sostenere l'area de saldatura, il materiale può moverse durante la saldatura. Dopo el rafredamento, ła distorsion ła deventa pi difìsie da controłar.
In tanti projeti de saldatura a foji sotiłi, l’infisso el xe inportante come i parametri de saldadura.
Ła secuensa de saldadura ła xe masa concentrà
Se vien fati pì punti de saldadura in modo continuo da na parte a st’altra, ła tension de całor e de ritiro ła se acumuła in te na diresion. Questo pol tirar fora forma el fojo. El problema el xe particołarmente comun co łe case, i tochi longhi e i panèi grandi.
I eletrodi i xe consumài o el rafredamento no xe bastansa
Na facia de eletrodo consumà ła crea na distribusion de corente e presion iregołari. Un scarso rafredamento el fa crésar ła tenperadura de l’eletrodo, rendendo el proceso de saldadura manco stabiłe nel tenpo. Tanti problemi de distorsion che i someja a problemi de parametri i xe in realtà cołegai a ła condision dei eletrodi o ała manutension del sistema de rafredamento.
Come prepararse prima de saldare pa sbasàr ła distorsion?
Dopara un inpianto dedicà pa tegner el fojo sotiłe
L’aciaio inosidàbiłe sotiłe no’l ga da esar saldà co ła man o co ła senplise pressa manuałe. Un infisso dedicà el ga da esar progetà secondo ła forma deła parte in modo che el fojo el resta piato e stabiłe intorno a l’area de saldadura.
Un bon infiso el ga da métar ła parte in modo preciso, strénsarlo ben e permetarghe de cargar e scarigarlo. Se ła parte ła ga superfisi visibiłi, el infisso el ga da evitar de łasàr segni de presion.
Controla i spasi tra i foji
Prima de saldare, controlare se l'area de sovrapoxision ła va ben. Serca bordi rialsài, s-ciafoni, moła de timbro o buxi de asenblagio. Pì grando el xe el spasio, pì xe probabiłe che el fojo el se mova durante ła saldadura e el se sbalia dopo el rafredamento.
Pa ła produsion in lote, dopara perni, fermi e struture de seradura pa tegner ogni parte neła stesa posision. No fidarse soło de l’esperiensa de l’operator.
Netar l'area de saldadura
Ojo, pólvare, pełicola de òsido, residui de adesivo dała pełicoła protetiva e lubrificante da stampamento i pol influensar el contato deła saldatura. L’area deła saldadura ła ga da esar netà prima de saldare. In serti caxi pol esar necesaria na łusidadura o netàda.
Se el fojo el ga un revestimento o un film protetivo, conferma che l’area deła saldadura ła sia stà netà ben. El revestimento drénto l’area deła saldatura el pol portar a saldature debołi, schizzature e contaminasion deła superfisie.
Controla ła machina, i eletrodi e el sistema de rafredamento aqua
Prima de ła produsion, confermar che ła tension de carga ła sia stabiłe, che łe facce dei eletrodi łe sia piate, che i eletrodi superiori e inferiori i sia alineài e che el sistema de rafredamento aqua el funsiona ben. Ła saldadura a foje sotiłe ła xe tanto sensìbiłe ałe condisión dei eletrodi. Un eletrodo consumà o iregołare el pol influensar diretamente l’aspeto e ła pianesa deła saldadura.
Come controłar ła distorsion durante ła saldadura?
Dopara un tenpo de scarico curto e energia stabiłe
El motivo par cui un saldador puntuałe a scarico de condensador el funsiona ben pa foji sotiłi xe el so tenpo de scarico curto e el so całor concentrà. Co i parametri i xe messi ben, ła saldadura ła pol esar formà in modo vełoce limitando l’input de całor.
Durante ła configurasion, scominsia co un liveło de energia pì baso e aumenta pian pian. Dopara el test de tiradura, el test de ła sbuciadura o el test de distrusion pa confermar ła resistensa deła saldatura. No giudicar l’inpostasion soło par el cołor deła saldadura o par quanto che el segno de saldadura el xe vixibiłe.
Meti ła presion giusta, el tenpo de strénsa e el tenpo de tegnùa
El tenpo de strénsa el permete a l’eletrodo e ai foji de far un contato stabiłe prima che ła corente ła scorre. Se el tenpo de strénsa el xe masa curto, ła scariga istantanea ła pol far s-ciopare e un surriscaldamento locałe. El tenpo de tegnùa el tien ła saldadura stabiłe durante ła prima faxe de rafredamento e el juta a sbasàr el rapido rilascio de tension.
Pa l’aciaio inosidabiłe sotiłe, registra ła resistensa deła saldatura, ła profondità de l’indentasion e ła distorsion soto diverse inpostasion de presion durante i test del canpion. Questo el juta a identificar na finestra de proceso stabiłe.
Dopara el multi-impulso o el scarico a stadio quando che ghe xe bisogno
Se un singoło scarico el causa segni de bruxura in superfisie, se pol vałutàr na scarica a multi-pulso o a stadi. Un impulso de preriscaldamento pì ceo el pol jutar el contato, mentre el impulso prinsipałe el forma ła saldadura.
Tutavia, pì polsi no vol dir senpre risultati mèjo. Se el całor totałe el deventa masa alto, ła distorsion ła pol crésar. Ła configurasion ła ga da esar verifegà co ła saldadura del canpion.
Evitare de saldar massa punti de continuo in te na zona
Se ła parte ła ga pì ponti de saldadura, no saldare senpre na area locałe. Dopara saldadura simetrica, saldadura segmentà o saltadura pa distribuire el całor in modo pì uniforme.
Pa i tochi de l’alloggiamento, un metodo pratico xe saldare prima el sentro e dopo saldare tuti e do i lai. N’altro metodo xe queło de alternar ła posision a sanca e a drita pa no tirar el fojo in te na diresion.
Controla el ritmo deła saldadura pa no far cressar el całor
Un saldador puntuałe a scarica de condensatori el pol funsionar vełocemente, ma pì vełose no xe senpre mèjo pa foji sotiłi. Se ła saldadura ła va vanti masa vełose, ła tenperadura del toco ła crése pian pian. Anca se ogni singoła inpostasion de saldadura ła xe coreta, ła distorsion generałe ła pol crésar.
Pa łe parte che łe se deforma fasilmente, zonta intervałi curti tra łe saldature o dopara infissi auxiłiari pa ła disipasion del całor.
Cossa far dopo ła saldadura pa evitar distorsion secondarie
No mołar suito l’infisso
Dopo ła saldadura, i punti de saldatura e el fojo intorno i xe oncora caldi. Se l’infisso el vien mołà suito, ła tension rexiduałe ła pol rilasarse e causar nove distorsion.
Pa łe parte che ga bisogno de na bona pianesa, tegner el toco inte ła strutura pa un breve periodo de rafredamento prima de cavarlo.
Evita el rafredamento forsà improvviso
Łe lamiere de aciaio inosidàbiłe sotiłi no łe ga da esar rafredàe de colpo co aqua o aria freda forte. Na gran difarensa de tenperadura ła pol crear novi stress. In tanti caxi, el rafredamento naturałe o el rafredamento asistìo dełicato xe pì sicuro.
El mèjo metodo de rafredamento el dovarìa dipender dal spesor deła foja, dała superfisie e dal ciclo de produsion.
Łe distorsion picołe łe pol esar corete co i strumenti justi
Se ła parte ła ga soło che un fià deformasion, ła pol esar coreta co un inpianto de spianamento o un strumento de coresión a fredo. No martełar, torse o forsàr el fojo a man, parché questo pol crear nove ammaccature, sgrafi o crepature.
Se ła distorsion ła xe grave, ła causa prinsipałe ła xe de sołito nei parametri de saldatura, nei infissi o neła secuensa de saldatura. El proceso el ga da esar regołà invese de fidarse soło deła coresión dopo ła saldadura.
Controla ła pianesa e ła quałità deła saldadura
Dopo ła saldadura, varda ła pianesa, ła posision deła saldadura, ła profondità de l’indentasion, ła schizzatura, ła decołorasion e ła resistensa deła saldadura. Pa łe case de stocajo de energia, i conponenti de precixion e i tochi de aspèto, bisogna doparar l’ispesion del primo toco e el canpionamento de rutina.
Ła manutension de l’equipagiamento ła juta anca a prevegner ła distorsion
Controla regołarmente ła condision del condensator
Ła stabiłità energetica de un saldador puntuałe a scarigo de condensador ła dipende tanto dała condision del condensador. Se i condensatori i xe inveciài, l’energia de scarico ła pol canbiar. Ła saldadura a foje sotiłe ła pol canbiar tra saldature debołi e surriscaldamento.
Ła capasità del condensador, ła stabiłità deła tension de carga e ła coerensa deła scariga łe ga da esar controłae regołarmente.
Mantenere i eletrodi e el circuito condutivo
Łe facce dei eletrodi łe ga da restar piate, nete e in linea. Se łe bare bus, i cavi, i porta-ełetrodi o i morseti de uscita condutive i se sciolte o i se osida, ła resistensa del circuito ła pol crésar e l’usida de energia ła pol flutuar.
Sti problemi i influensa diretamente ła quałità deła saldatura e i pol far crésar el ris-cio de distorsion del fojo sotiłe.
Tegner el sistema de rafredamento funsionando ben
Łe linee de rafredamento co l’acua łe ga da restar libere, e el liquido de rafredamento el ga da esar sostituìo secondo łe esigense dełe atresature. Na volta che ła tenperadura de l’eletrodo ła crése, l’aspeto deła saldatura e l’input de całor i deventa manco stabiłi.
Un problema comune de produsion xe che ła saldadura ła xe bona al inìsio ma ła distorsion ła se mostra dopo che ła machina ła funsiona par un fià. Questo el xe speso cołegà al riscaldamento dei eletrodi o al rafredamento insufisente.
Cossa vardar quando se scèlie un saldador a ponto de scarigo de condensador pa l’aciaio inosidàbiłe sotiłe
El controło de l’energia el ga da esar stabiłe
Pa l’aciaio inosidàbiłe sotiłe, ła potensa masima no ła xe el punto prinsipałe. Ła machina ła ga da permetar na regołasion de energia stabiłe e fina. El dovarìa suportar ła regołasion deła tension de carga, de l’energia de scarico, del modo de impulso e del tenpo de saldadura in base al spesor del fojo e ai recuisiti de saldadura.
Se el controło de l’energia el xe masa ruvido, ła saldatura a foje sotiłi ła pol canbiar tra saldature debołi e surriscaldamento.
El controło deła presion el ga da esar afidàbiłe
I foji sotiłi i xe sensibiłi ała presion. Ła machina ła ga da dar na presion stabiłe e regołabiłe, e i eletrodi i ga da tocar el toco in verticałe durante ła saldadura. Se ła presion ła xe instabiłe, anca bone inpostasion de energia no łe darà risultati coerenti.
I eletrodi e i inpianti i ga da esar otimixài pa ła parte vera
Łe parte sotiłi in aciaio inosidàbiłe łe canbia in forma, posision de saldadura e requixidi de superfisie. Un bon progeto deła facia de l’eletrodo, ła posision dei infissi e i metodi de seradura i pol sbasàr in modo significativo ła distorsion e l’indentasion.
Se un fornidore el fornise soło na machina stàndar sensa jutar a otimixar i eletrodi e i inpianti, ła pianesa ła pol esar difìsie da controłar durante ła produsion.
El sistema de rafredamento el dovarìa sostegnèr na produsion continua
Durante ła produsion continua, i eletrodi e łe parte condutive łe continua a scaldarse. Ła machina ła ga da vér un rafredamento co eletrodi afidabiłi, na disipasion del całor dei conponenti de potensa e na protesion dała tenperadura pa evitare che ła quałità deła saldatura ła vaga nel tenpo.
Ła saldadura del canpion ła ga da esar fata prima de l’acuisto
Diversi spesori de l’aciaio inosidàbiłe, condisión deła superfisie e requixidi de aspèto i pol produxer risultati de saldadura tanto diversi. Prima de conpràr un saldador puntuałe a scarico de condensador, xe mèjo mandar canpioni reałi, disegni e standard de acetasion pa testàr. Ła saldadura de canpion ła juta a confermar ła resistensa deła saldadura, ła indentasion, ła schizà, ła pianesa e el tenpo del ciclo.
FAQ
D: Un saldador a punto de scarigo de condensador el xe bon pa l’aciaio inosidàbiłe sotiłe?
A: Sì. Un saldatore puntuałe a scarico de condensatori el ga un tenpo de scarico curto e na area colpia dal całor rełativamente picoła, el che ło rende bon pa tante lamiere de asiàio inosidàbiłe sotiłe e parte de metało de precixion. I parametri, ła presion, i eletrodi e l’infisso i ga da corispóndar al toco de laoro.
D: Parché l’aciaio inosidàbiłe sotiłe el se deforma dopo ła saldadura puntuałe?
R: L’aciaio inosidàbiłe sotiłe el sparpa el całor pian pian e el se slarga tanto co el vien riscaldà. Dopo el riscaldamento locałe al punto de saldadura, se ga un ritiro iregołare durante el rafredamento. Se l’infisso el xe debołe o l’energia ła xe masa alta, ła deformasion ła xe pì probabiłe.
D: Sbasar l’energia deła saldadura pol prevegner ła distorsion?
A: No senpre. Se l’energia ła xe masa basa, ła saldadura ła pol esar debołe e aver bisogno de rilavorasion, che ła xonta pì całor e ła pol far crésar ła distorsion. L’obietivo xe catar ła justa energia e presion parché ła saldadura ła sia finìa coretamente ła prima volta.
D: Ła secuensa de saldadura ła influensa ła distorsion deła foja sotiłe?
A: Sì. Saldàr tanti posti in modo continuo in te na zona pol crear un acumulo de całor. Ła saldadura simetrica, ła saldadura a salto segmentà e i intervałi de rafredamento justi i juta a distribuire el całor in modo pì uniforme.
Conclusion
Quando se salda l’aciaio inosidàbiłe sotiłe co un saldador a ponto a scarica de condensador, ła distorsion no ła pol esar risolta soło che sbasando l’energia. El vero obietivo xe tegner stabiłi l’input de całor, ła presion deła saldadura, el bloco de l’infisso, ła condision dei eletrodi, ła secuensa de saldadura e el rafredamento.
Quando se scèlie unsaldador puntuałe de scarico de condensatoro machina de saldadura a punto de imagazinamento de energia, no concentrarse soło suła potensa masima o el presso. Pa ła saldatura a foji sotiłi, stà pì atension ała precision del controło de l’energia, ała stabiłità deła presion, ała personalixasion dei eletrodi e dei infissi, al sistema de rafredamento, ałe funsión de protesion e ai risultati deła saldadura del canpion.
Se te ghè da far co distorsion de saldadura in aciaio inosidàbiłe, te pol mandarghe a Haifei el vostro grado, spessore, disegni, posisión deła saldatura, aspèto, standard de pianesa e obietivo de produsion. Podemo jutar a vałutàr un saldador puntuałe a scarico de condensador, un progeto de infissi e na sołusion de saldadura puntuałe automatixà pa ła vostra aplicasion.


