


Łe trecce de rame doparàe nei interruttori, inte i interutori, ai contati ełètreghi e inte łe conesion condutive flesibiłi łe ga da esar elaboràe co precision prima de poder esar cołegae a terminałi, barre de bus o conponenti de contato. I fiłi de rame łasi i ga da esar conpatài pa na forma stabiłe, mentre łe posisión de saldatura e de tajo łe ga da restar coerenti da un prodoto a chel’altro.
HAIFEI el fornise machine da saldadura de trecce de rame e linee de produsion automatixàe pa łavorare trecce de rame nudo e de rame stagnà. Secondo ła strutura del prodoto e ła capasità de produsion richiesta, el sistema el pol integrar l’alimentasion automatica, ła saldadura a resistensa, el conpatamento deła fine, el controło deła longhesa, el tajo, el scarico e el monitorajo del proceso.
I nostri atresi i pol esar configurài pa singołi procesi de produsion o sviłupai come na linea conpleta de elaborasion de trecce de rame. El xe bon pa i produtori de conponenti de interruttori, interutori, conetori flesibiłi ełètrici, derivatori de rame e altri prodoti che porta corente-.


Mandateci i vostri campioni de treccia in rame, disegni o requisiti tecnici. I nostri ingegneri i vałutarà ła dimension deła treccia, l’area de saldatura, ła longhesa del tajo e l’obietivo de produsion prima de racomandar ła configurasion deła machina.
Manda i tuoi disegni a Haifei.
Cossa xe na machina da saldadura a treccio de rame?
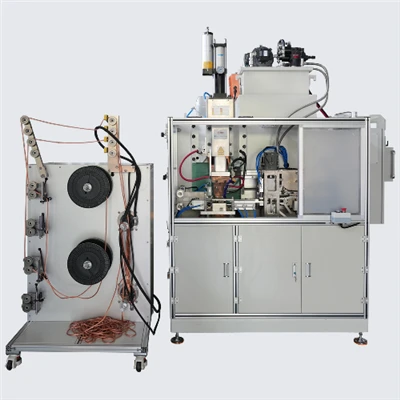
Na machina da saldadura a treccia de rame ła dopara na corente de saldadura controłada e ła presion dei eletrodi pa conpatar e unir i singołi fiłi de rame inte na area sełesionà. Ła sesion elaborà ła deventa densa e dimensionalmente stabiłe, parmetendoła de esar tajà, perforà, forà, piegà o cołegà a n’altro conponente condutivo durante ła produsion dopo.
A seconda deła configurasion de l’atresatura, ła machina ła pol far diverse operasion:
Compati i fiłi de rame in te na sesion piata o cuadrada;
Salda ła sesion media o finałe de na treccia de rame;
Produxere na area de tajo stabiłe prima deła separasion;
Taja ła treccia de rame continua a na longhesa predefinida;
Unire ła treccia in rame ai terminałi, ai contati o a łe busbare in rame;
Elaborar trecce de rame singołe, dopie o pì;
Alimentare e scaricare automaticamente i componenti finiti.
In diversi marcà, sto tipo de atresatura el pol anca esar ciamàmachina de conpatamento de treccio de rame, machina de solidificasion deła treccia de rame, machina da eletroforgia a treccia de rame, machina quadrata de stanpa de treccia de rameopurmachina da saldadura e taglio de treccia de rame .. Anca se ła terminołogia ła canbia, el requisito de base el xe simiłe: trasformar i fiłi de rame intrecciài flesibiłi in un conponente condutivo ripetibiłe adato a l’asenblagio.


Pa saver de pì sui nostri prodoti, clica qua pa vixitàr el nostro sito.
Problemi de elaborasion deła treccia de rame che ła machina ła xe progetà pa risolvare
L’ełaborasion manuałe ła pol esar acetàbiłe pa i prototipi e i picołi loti, ma ła deventa difisiłe da controłar co el vołume de produsion el crése. Łe variasion nel posisionamento de l’operator, deła tension deła treccia, deła corente de saldatura e deła longhesa del tajo pol influensar diretamente łe dimension del prodoto e ła quałità de l’asenblagio.
Dimensioni de conpatasion incoerenti
Łe trecce de rame łe xe flesibiłi e łe pol slargarse, torse o moverse facilmente durante ła manipolasion. Se el materiałe el xe posisionà manualmente, ła larghezza e el spesor deła sesion compatada i pol canbiar. Questo pol crear problemi quando el conponente el ga da star in un terminal, un asenblagio de contato o un mecanismo de interruttore.
El sistema HAIFEI el dopara struture de guida e de seradura dedicàe pa tegner ła treccia prima de aplicar ła presion de saldatura. I atresi i xe progetài secondo łe dimension finìe richieste, jutando a mantegner na forma conpata pì coerente.
Fili sciolti dopo el taglio
Tajàr na treccia de rame no tratada pol łasàr fili s-ciopài, bordi iregołari o estremità deformàe. Sti problemi i rende pì difisiłi el poxisionamento e ła saldadura dopo.
Saldando e conpatando l’area spesifegada prima del tajo, i singołi fiłi i vien tegnùi insieme. El mecanismo de tajo el separa el conponente atraverso ła sesion stabiłixà, produxendo un estremo pì neto e pì gestibiłe.
Longhesa instabiłe del prodoto
Quando i operadori i mixura e i taia ła treccia de rame a man, łe difarense dimensionałi łe pol capitar tra i loti. Ste difarense łe pol influensar ła posision de l’instalasion e ła flesibiłità del conetor finìo.
Na machina automatixà de saldadura e tajo de trecce de rame ła dopara un controło programà deła longhesa e un servo alimentasion o tiramento. Na volta che ła longhesa richiesta ła xe stà inserìa co l’interfacia de controło, ła machina ła ripete ła stesa secuensa de alimentasion, saldadura e tajo pa ogni conponente.
Variasion neła quałità deła saldatura
El rame el ga na alta condutività ełètrica e termica, el che vol dir che el proceso el ga bisogno de na corente sufisente, na presion stabiłe e un contato co eletrodi. Na combinasion sbalià ła pol portar a na consolidasion inconpleta, na indentasion masa granda o na osidasion inutiłe deła superfisie.
Ła fonte de enerxia de saldatura, el sistema de presion, i atresi e ła dispoxision de rafredamento i ga da esar sełesionài in baxe al materiałe deła treccia, l’area deła sesion trasversałe e łe dimension de conpatasion. HAIFEI el vałuta ste condisión co test de canpioni prima de confermar ła configurasion finałe de l’equipagiamento.
Proceso de saldadura e tajo a treccia de rame
Un ciclo conpleto de elaborasion deła treccia de rame el pol conpréndar łe seventi faxi.
1. Alimentasion e guida del materiałe
Ła treccia de rame continua ła vien mesa inte ła sesion de alimentasion. Łe struture guida łe tien el materiałe in linia e łe sbasa ła torsion prima che el rive a ła posision de saldatura. El mecanismo de alimentasion el pol esar regołà o personalixà pa diverse larghese e spesori de trecce.
2. Inpostasion automatica deła łonghesa
L’operador el inserise ła longhesa del prodoto richiesta co l’interfacia -machina umana. Un mecanismo de alimentasion o tiramento controłà co servo- el sposta ła treccia de rame neła posision programà.
Pa i produtori che i produxe diverse longhese de conetori, se pol memorixare diverse ricete pa sbasàr el tenpo de configurasion durante el canbiamento del prodoto.
3. Saldadura e compattamento
La treccia è serrata tra i eletrodi de saldatura. Ła presion controłada dei eletrodi ła rancura i singołi fiłi de rame, mentre ła corente de saldatura ła produxe un riscaldamento a resistensa locałixà.
Ła combinasion de całor e presion ła consolida ła treccia nel profiło piato o quadrato richiesto. Ła corente de saldatura, el tenpo de saldadura e ła presion i xe regołai secondo ła spesifegasion deła treccia e łe dimension de conpatasion desiderae.
4. Tajo de precision
Dopo che l’area compata ła xe stà formà, l’unità de tajo ła separa el conponente finìo neła posision predefinida. Sicome i fiłi i xe stà stabiłixài, ła sesion tajà ła xe manco probabiłe che ła se slarga o ła se deforme durante ła sucesiva manipolasion.
5. Scaricamento automatico
El conector de treccia de rame finìo el pol esar scaricà in un vassoio de rancura o trasferìo ała stasion de laoro dopo. Pa łe łinee conpletamente automatixàe, el sistema de scarigo el pol esar cołegà a ispesion, marcatura, asenblagio de terminałi o stasion de saldadura secondarie.
Configurasión deła machina pa difarenti recuisiti de produsion
No tuti i produtori de trecce de rame i ga bisogno del steso liveło de automasion. HAIFEI può configurare l'attrezzatura secondo el processo esistente, el volume di produzione e la gamma di prodotto.
Configurasion |
Funsion prinsipałi |
Produsion adata |
|---|---|---|
| Machina da saldadura in treccio de rame | Carico manuale, posizionamento e saldatura | Canpionamento, picołi lotti e tanti tipi de prodoti |
| Macchina de conpatasion semi-automatica | Carico manuale con saldatura controllata e compattamento . | Produsion a vołume medio- |
| Machina automatica da saldadura e taglio . | Alimentasion, controło deła longhésa, saldadura, conpatasión e tajo | Produsion de loti ripetitiva |
| Linea de produsion conpletamente automatixà | Alimentasion, saldadura, tajo, scarico, ispesion e rancura de dati | Produsion de interruttori e conetori a alto vołume |
| Linea de asenblagio personalixà | Ełaborasion dełe trecche e saldatura a terminałi, a contato o a bara de bus | Produsion integrà de conponenti |
Un vołume de produsion pì ceo no ga senpre bisogno de un sistema conpletamente automatico. Pa i clienti co canbiamenti de prodoti frequenti, na machina semi-automatica co strumenti interscanbiàbiłi ła pol darghe na mèjo flesibiłità. Pa i clienti che i produxe conponenti standardixài in modo continuo, l’alimentasion e el tajo automatixài i pol sbasàr ła dipendensa dal laoro e jutar ła coerensa deła produsion.
Sołusion de saldadura a treccio de rame pa interutori e interutori
Łe trecce de rame łe xe doparàe in modo difondesto come conession flesibiłi pa portar corente parché łe aceta łe tołeranse de movimento, vibrasion e instałasion mantegnéndo ła continuità ełètrica.
L’equipagiamento HAIFEI el pol esar sviłupà pa conponenti de treccia de rame doparài in:
Interruttore a basa tension -
Łe trecce de rame łe conete i conponenti condutivi dove na barra de rame rigida ła gavarìa limità el movimento mecanico. Łe estremità deła treccia łe ga da esar compate prima de forare, perforar, montar i morsetti o saldare.
MCB e MCCB conponenti
I asenblaji de interutori i pol domandar trecce de rame da tacar a contati in movimento, conponenti bimetałi o morseti. In base al progeto del prodoto, HAIFEI pol sviłupar inpianti e sistemi de alimentasion automatica sia pa ła treccia che pa i conponenti de contato.
Percorsi de corente ACB
I asenblaji de percorso de corente de interutori d’aria i ga speso conponenti condutivi pi grandi e requisiti de gestion pi conplesi. Ła sołusion ła pol conpréndar equipagiamenti de saldadura a resistensa, inpianti de posisionamento dedicài, carico dei conponenti e trasferimento automatico.
Contatti eletrici e conettori flessibili .
Łe trecce de rame łe pol esar saldàe a morseti de rame, plache de contato, barre de bus o altre parti condutive. Ła configurasion de l’equipagiamento ła dipende dała combinasion del materiałe, da l’area de contato, dała geometria dei conponenti e dała prestasion richiesta deła giuntura.
Pa ste aplicasion, i clienti i ga da fornìr disegni o exénpi de l’insieme conpleto pitosto che soło łe dimension deła treccia de rame. Questo el permete al grupo de ingegneri de vałutàr l’aceso ai atresi, ła forma dei eletrodi, ła diresion deła saldatura e ła gestion dei conponenti.
Materiałi e tipi de trecce in rame
Ła machina ła pol esar vałutà pa diverse costrusión de condutori intrecciài, come:
- Treccia de rame nuda;
- Treccia in rame stagnata;
- Treccia piata in rame;
- Filo de rame tondo intrecciato;
- Condutori intrecciài a strato singoło-;
- Diverse trecce de rame laorae insieme;
- Shunt in rame flesibiłi;
- Treccia in rame e montaggi terminali in rame;
- Treccia in rame e montaggi de para bus in rame.
Łe aplicasion che łe riguarda materiałi rivestii, metałi difarenti o condutori altamente conpatài łe ga bisogno de prove de saldadura separae. El spesor del revestimento, ła condision deła superfisie e el diametro del fiło i pol influensar l’energia de saldatura richiesta e el progeto dei eletrodi.
Ła machina ła pol elaborar trecce de rame da 4, 6 e 10 mm2?
Łe trecce de rame co aree de sesion trasversałe come 4, 6 e 10 mm2 łe pol esar vałutàe pa ła saldadura, ła conpatasión e el tajo automatico. Tutavia, l’area deła sesion trasversałe da soła no ła xe bastansa pa determinar l’equipagiamento giusto.
Prima de sełesionar ła machina, i nostri ingegneri i ga anca da confermar:
- Larghezza e spessore de la treccia;
- Diametro del fiło individuałe;
- Costruzione in rame nudo o in stagnato;
- Nùmaro de trecce elaboràe a ła volta;
- Larghesa e spessore richiesti;
- Lunghezza de saldadura o de compattamento;
- Longhesa del conponente finìo;
- Condision de bordo de tajo richiesto;
- Se ła treccia ła sarà tacà a n’altro conponente;
- Cuantità de produsion obietivo par turno.
Do trecce co ła stesa area de sesion trasversałe łe pol vér larghese, struture de fiło e requixidi de conpatasion difarenti. Xe quindi racomandà far un test dei canpioni prima de finir ła fonte de enerxia e i atresi.
Automasion personalixà pa ła produsion conpleta de trecce de rame
Pa i clienti che i vol ndar vanti de na machina da saldadura indipendente, HAIFEI ła pol sviłupar na linea de produsion so ła secuensa de produsion.
Na riga personalixà ła pol conpréndar:
- Carico de rolo o bobina de treccia de rame;
- Controło deła tension del materiałe;
- Guida e raddrizzamento automatico;
- Servo-alimentasion controłada;
- Saldadura e compattamento;
- Misurasion automatica deła longhesa;
- Tajo de precision;
- Finito-descarico de parte;
- Ispesion dimensionałe o vixuałe;
- Marcatura e registrasion dei dati de produsion;
- Trasferimento a terminale o a saldatura a contatto;
- Ordinamento automatico dei componenti acetati e rifiutati.
Ła configurasion finałe ła dipende dal fato che el cliente el xe drìo produxer sesion de trecce de rame tajà, conetori flesibiłi finìi o asenblaji de contato conpleti. Łe operasion manuałi esistenti łe pol anca esar tegnùe indove che l’automasion conpleta no ła fornise un ritorno pratico su l’investimento.
Parché laorar co HAIFEI?
Configurasion deła machina baxà su canpioni reałi
Ła saldadura in treccio in rame no ła pol esar sełesionà soło vardando un catałogo generałe dełe machine. Vałutemo ła costrusión del materiałe, ła dimension deła conpatasión, el posto deła saldatura e el proceso de produsion prima de racomandar l’equipagiamento.
01
Prove de saldadura prima de ła conferma deła machina
I clienti i pol mandar canpioni de trecce, terminali, contatti o disegni de asenblagio pa ła vałutasion. Ła saldadura de prova ła juta a verificar se el proceso proposto el pol otegnar ła forma e ła condision deła giuntura richieste.
02
Machine singołe e linee automatixàe conplete
HAIFEI el pol fornir na unità de saldadura indipendente o integrar l’alimentasion, el conpatamento, el tajo, ła manipolasion e l’ispesion del materiałe in un sistema de produsion personalixà.
03
I strumenti sviłupai intorno al conponente
Ła strutura dei eletrodi, el sistema de posisionamento e i strumenti de tajo i xe progetài secondo łe dimension deła treccia de rame e ła geometria del prodoto invese de doparar un sistema universałe pa ogni aplicasion.
04
Suporto pa el canbiamento de prodoto
Pa i clienti che i produxe diverse dimension de trecce o longhese de conponenti, ła machina ła pol esar vałutà co guide regołabiłi, programi de saldatura memorixài e strumenti sostituibiłi.
05
Informasión necesaria pa na proposta de saldadura a trecci de rame
Pa preparar na sołusion tecnica adata, fornise łe seventi informasión:
- Foto o disegni de la treccia in rame;
- Area de sesion - de ła treccia de rame;
- Larghezza e spessore de la treccia;
- Rame nudo o stagnà;
- Dimensioni richieste de saldatura o de compattamento;
- Longhesa del tajo finìo;
- Componenti da saldare a la treccia;
- Metodo de produsion corente;
- Capasità de produsion richiesta;
- Funsionamento preferìo manuałe, semi-automatico o conpletamente automatico;
- Fornimento de energia disponibiłe e condisión de fabrica.
Se i disegni no i xe disponibiłi, te pol mandar diversi exenpi e un video del proceso de produsion.
FAQ
D: Ła machina ła pol saldare ła treccia de rame stagnà?
A: Sì. Ła treccia de rame stagnà ła pol esar vałutà, ma el revestimento de stagno, ła strutura del fiło e łe dimension de conpatasion richieste łe ga da esar confermàe co i test dei canpioni.
D: Na machina ła pol laorar diverse dimension de trecce de rame?
R: Podarìa esar posibiłe elaborar diverse spesifegasión canbiando el programa de saldadura, łe guide del materiałe, i eletrodi o i inpianti. Ła gama pratica ła dipende dała difarensa tra i prodoti pì picołi e quełi pì grandi.
D: La machina salda solo, o può anche tagliare la treccia?
R: Tute e do łe configurasión łe xe disponibiłi. Na machina indipendente ła pol far saldadura o conpatasion, mentre na linea automatica ła pol integrar l’alimentasion, el controło deła longhésa, ła saldatura e el tajo.
D: Ła linea ła pol produxer diverse longhese finìe?
A: Sì. Pa i sistemi dotài de servo alimentasion o tiramento programabiłe, i operadori i pol métar diverse longhese de tajo co l’interfacia de controło.
D: Ła treccia de rame ła pol esar saldà diretamente a un terminal o a un contato?
R: Sì, a seconda del materiałe del terminałe, deła strutura deła giuntura e de l’area de saldadura. Par determinar el metodo de saldatura e el progeto de l’infisso xe necesari canpioni o asenblagio.
D: Ła machina ła xe adata pa i conponenti del interruttore?
A: Sì. L’equipagiamento el pol esar sviłupà pa conesion flesibiłi doparàe in interruttori, MCB, MCCB, ACB e altri asenblaji ełètrici che porta corente-.
D: Te pol fornir na linea de produsion de trecce in rame conpletamente automatixà?
A: Sì. Ła linea ła pol integrar l’alimentasion dełe trecce, ła conpatasion, ła saldadura, el tajo, el scarico, l’ispesion e ła conesion co łe sucessive stasion de asenblagio.
D: Come fago a sełesionar ła machina de saldadura de rame giusta?
R: Ła selesion ła ga da esar baxà suła sesion trasversałe deła treccia, suła condision del materiałe, sułe dimension deła conpatasión, sul tenpo de ciclo richiesto e se ghe xe bisogno de altri procesi de tajo o de asenblagio. Mandar i canpioni xe el modo pì afidabiłe pa confermar ła configurasion.
Tołe na sołusion pa saldadura in treccio de rame
Se te ghè bisogno de na machina da saldadura a treccia de rame o de na linea de saldadura e tajo automatixà, l’equipagiamento el ga da esar sełesionà in base al prodoto reałe pitosto che in base a na spesifegasion generałe deła machina.
Mandate HAIFEI i vostri campioni de treccia in rame, disegni e requisiti di produzione. El nostro grupo de ingegneri el vardarà ła strutura del materiałe, l’area de saldadura, ła longhesa del tajo e l’obietivo de automasion prima de preparar na proposta tecnica.
Manda i canpioni de trecce de rame pa un test de saldadura